

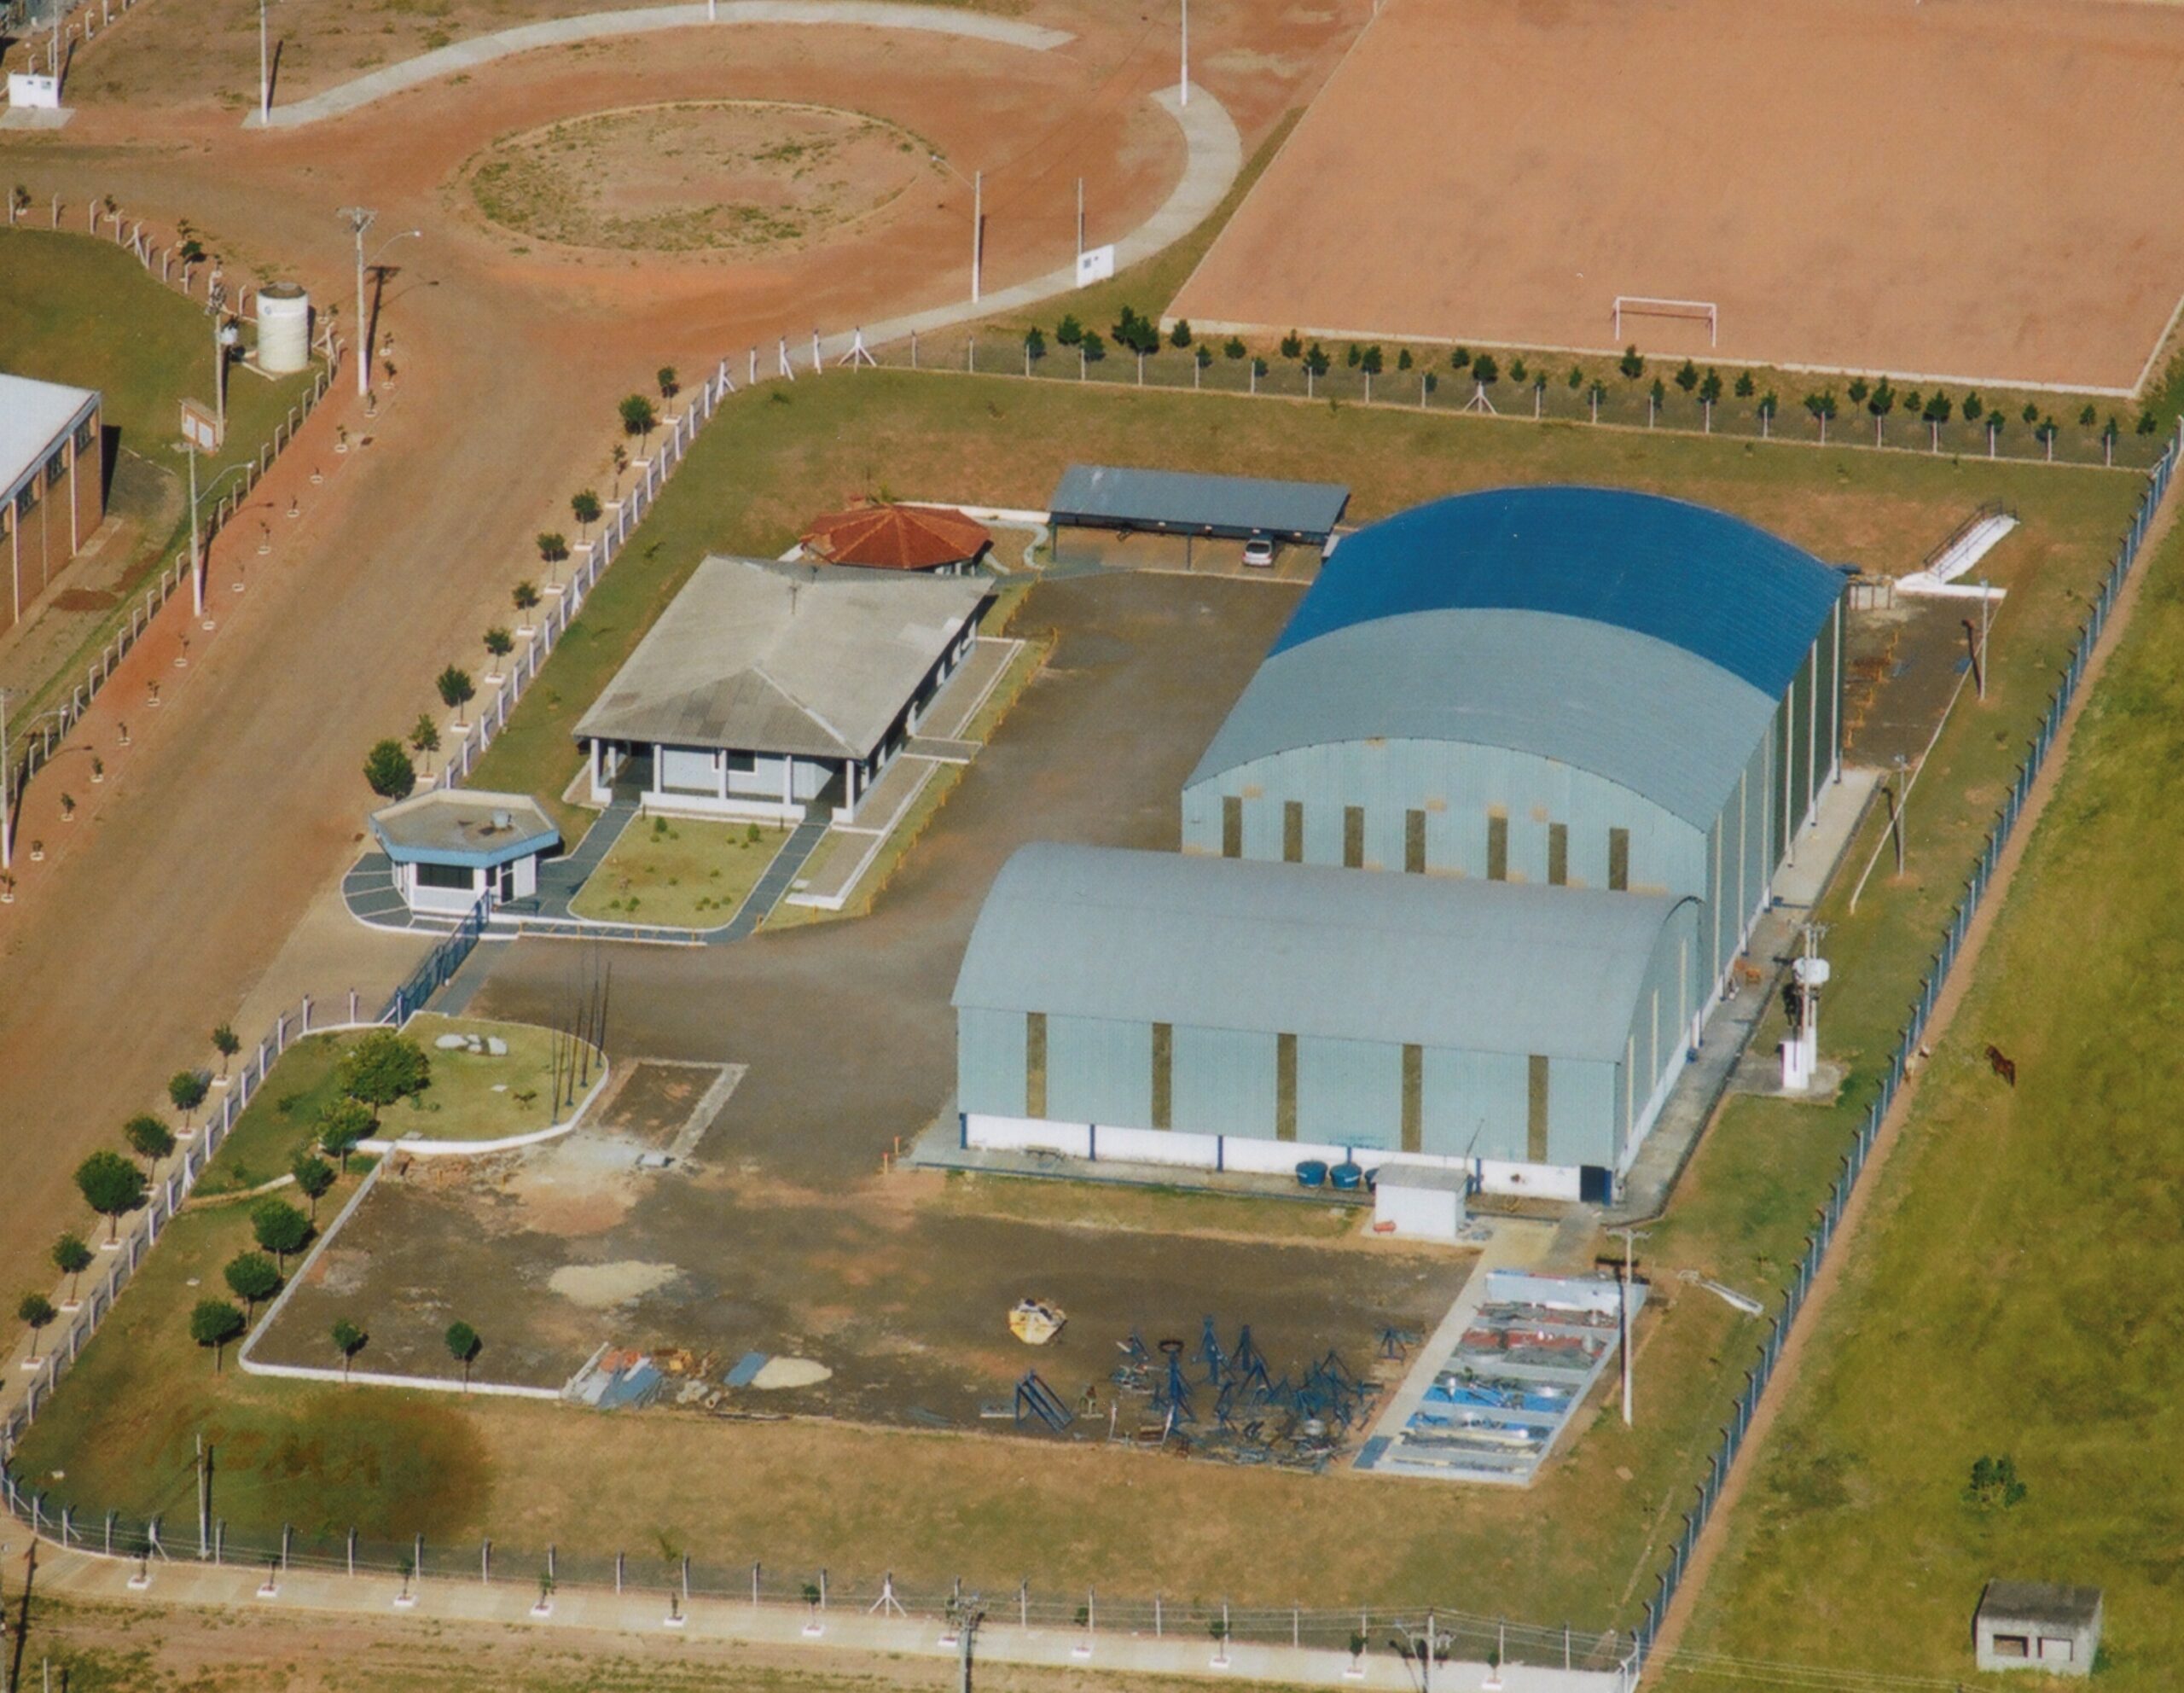
Engenharia Consultiva Kroma é referência na indústria brasileira
Fundada em 1998 e instalada em Botucatu, no interior paulista, ao lado da Rodovia Marechal Rondon, a Kroma é hoje uma referência em equipamentos especiais, com projetos desenvolvidos a partir de uma engenharia forte e inovadora.
Entre seus diferenciais estão a visão consultiva, de ponta a ponta. Outro ponto é a atuação integrada, com soluções próprias e completas, nos mais diversos setores da indústria: farmacêutica, cosmética, alimentícia, biotecnológica, química, científica.
“A Kroma tem na sua engenharia um de seus pontos fortes, contando com uma equipe técnica altamente capacitada. A grande motivação da Kroma é realizar o trabalho, desenvolver projetos de ponta a ponta com excelência. E nós temos um orgulho muito grande de ser Kroma. Somos uma empresa com 27 anos de mercado e hoje podemos dizer que somos uma empresa sólida, que valoriza muito o trabalho realizado por toda a nossa equipe de colaboradores, valoriza muito os seus funcionários e valoriza muito o cliente final”, afirma o Diretor Comercial Fernando dos Santos Barbosa.
"Quando entramos, por exemplo, em uma farmácia ou em um supermercado, vemos marcas de ponta de grandes indústrias, e olhamos os fabricantes, é um orgulho ver que 70%, 80%, 90% do que está na prateleira é de clientes Kroma. Nós fazemos o equipamento que permite à indústria fabricar esses produtos com excelência", comenta o Diretor Financeiro Cleber Gonçalves.
VISÃO KROMA – ENGENHARIA É VALOR
Desde o início de suas atividades, a Kroma visualizou o protagonismo no fornecimento de soluções tecnológicas, em equipamentos e processos de alta performance. Sempre a partir de projetos executivos e uma atuação consultiva e proativa do desenvolvimento ao pós-venda.
Uma liderança sonhada e alcançada com uma equipe unida por valores técnicos e éticos:
- Segurança e Responsabilidade;
- Excelência e comprometimento
- Organização e determinação
- Sustentabilidade e respeito.
MISSÃO KROMA – ENGENHARIA É COMPROMISSO
Para além da fabricação, a Kroma oferece solução consultiva e completa. Incluindo:
- Melhoria nos processos
- Redução de custos
- Segurança dos profissionais
- Resultados mensuráveis
Mais do que uma promessa, compromisso de uma engenharia forte e experiente, sempre com foco na automação dos processos, na conformidade, nas especificações, na inovação da entrega, na rastreabilidade da operação e na sustentabilidade nos resultados.
SOLUÇÕES KROMA – ENGENHARIA É INOVAÇÃO
A redução da intervenção humana, dos desperdícios, do impacto ambiental estão presentes em cada projeto. O aumento da segurança, da confiabilidade, da eficiência, da produtividade, também.
Na Kroma, indissociável dos equipamentos e das especificações, está a visão consultiva. A vocação para automação de processos: da avaliação da demanda, passando pelas especificações e normas do projeto, até o acompanhamento pós-implantação.
RASTREABILIDADE KROMA – ENGENHARIA É PROCESSO
Assim como inovação e eficiência são pilares de uma engenharia forte na Kroma, normas e rastreabilidade são parte fundamental de cada solução:
- Data Book com memorial de cálculo e documentação usada em auditorias da Anvisa e MAPA.
- Relatórios de solda, rastreados e executados por soldadores experientes.
- Testes hidrostáticos, radiográficos, de rugosidade, entre outros.
- Normas: ASME, ASME-BPE.
“A Kroma detém um corpo técnico, uma engenharia bem robusta, com anos de experiência. Ao longo destes 27 anos, temos conseguido ajudar os clientes no desenvolvimento do equipamento ideal para o seu processo de produção”, reforça o Diretor Financeiro Cleber Gonçalves, que complementa.
“Por exemplo: um químico tem a fórmula de um shampoo. Se ele levar suas necessidades para a Kroma, aliando sua especialização na composição que formará esse produto com a engenharia Kroma, a empresa consegue ajudá-lo a desenvolver o melhor equipamento para a execução do processo para a produção. E fará isso com altíssima qualidade no equipamento em termos de tempo de produção, otimização de matéria-prima, segurança, sanitariedade, atendendo as normas necessárias para a fabricação deste produto.”

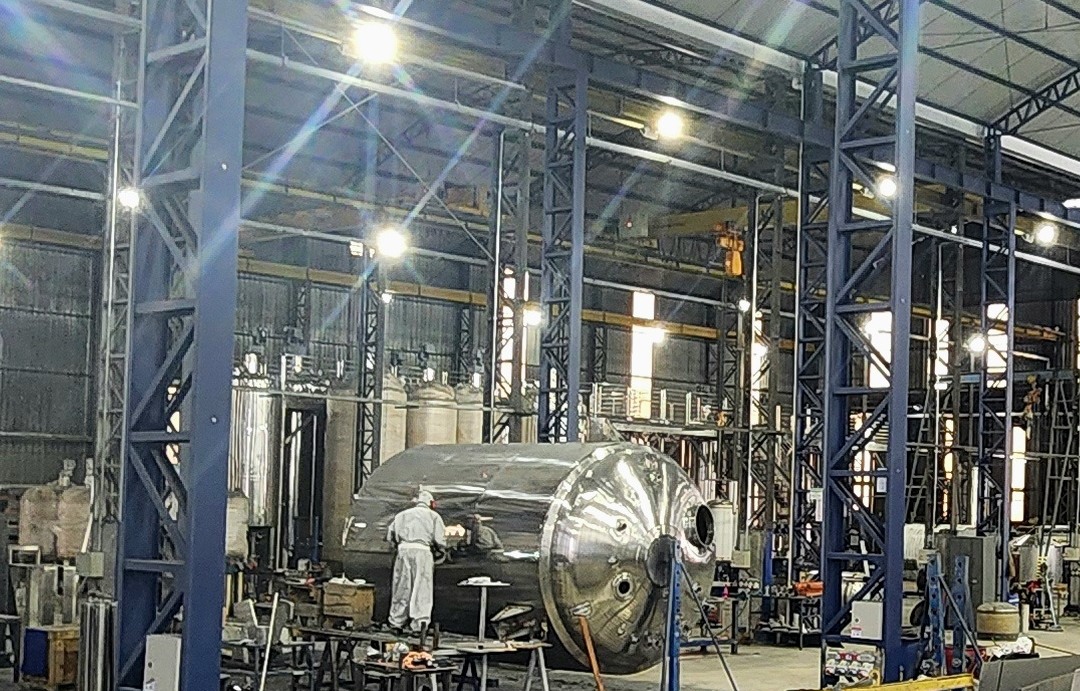
Eficiência energética em equipamentos industriais: como reduzir custos operacionais
O panorama energético brasileiro é, na prática, volátil. Tarifas, bandeiras e encargos mudam com frequência, enquanto cresce a pressão por metas de sustentabilidade, eficiência e transparência — de órgãos reguladores, clientes globais e das próprias agendas ESG das empresas.
Nesse cenário, a energia sai da coluna de “utilidades” e passa a ser um ativo operacional estratégico. Isso significa que não basta pagar a conta. É preciso controlar, otimizar e investir. E grande parte desse esforço passa, direta ou indiretamente, pela eficiência energética dos equipamentos industriais.
Para a liderança industrial, eficiência energética é, sim, um pilar de sustentabilidade. Mas também é uma alavanca direta de mitigação de risco financeiro e de construção de uma margem competitiva mais resiliente.
A DRENAGEM SILENCIOSA DE MARGENS
O maior risco para muitas indústrias não está no preço futuro do kWh, mas no custo oculto e constante da ineficiência operacional. Um parque fabril que ainda opera com motores antigos, de baixa eficiência — muitas vezes com classificação IE1 ou IE2 — carrega, dia após dia, uma perda invisível de energia. Em plantas que possuem centenas de motores, essa ineficiência representa uma drenagem contínua de caixa que pode não aparecer em nenhuma linha de orçamento, mas consome margem todos os meses.
Equipamentos ineficientes são:
Drenadores de lucro
Em vez de transformar a energia elétrica em trabalho útil, uma parte significativa é jogada fora em calor e perdas eletromagnéticas. Em sistemas motrizes intensivos (bombas, agitadores, compressores), isso representa uma parcela relevante da conta de energia — e, em cenários extremos, perdas equivalentes a altas porcentagens do consumo daquele sistema
Geradores de risco operacional
Baixa eficiência costuma vir acompanhada de temperaturas mais altas, vibrações elevadas e maior desgaste mecânico. O resultado são falhas mais frequentes, paradas não planejadas (downtime) e custos de manutenção maiores do que o orçamento previa.
Barreiras à conformidade e ESG
Um parque motriz obsoleto e sem monitoramento dificulta o atendimento a metas internas de eficiência, certificações (como ISO 50001) e compromissos ESG assumidos com conselhos, acionistas e grandes clientes.
É nesse contexto que a atuação da Kroma se diferencia. Mesmo não fabricando motores, projeta e entrega reatores, tanques e sistemas de agitação em aço inox com foco em alta performance de processo e preparo para motores e inversores de alta eficiência — desenhando o conjunto para extrair o máximo de rendimento do sistema, e não apenas de cada componente isolado.
ENTENDENDO O IMPACTO NO CAIXA
Para as diretorias das indústrias, é preciso traduzir o papel dos sistemas energéticos em impacto financeiro.
Um dos conceitos críticos é o fator de potência, que indica o quão eficientemente a energia elétrica está sendo convertida em trabalho útil.
Para deixar mais claro, vamos fazer uma analogia com um copo de chope. O líquido é a energia ativa (o que realmente faz o trabalho) enquanto a espuma é a energia reativa (necessária para o campo magnético, mas que não realiza trabalho direto).
Um fator de potência baixo significa muito “copo ocupado com espuma”. A concessionária precisa dimensionar a infraestrutura para esse volume total, e, quando a proporção de “espuma” excede o limite, cobra multas por energia reativa excedente.
A correção do fator de potência é um caminho rápido de otimização de custos — normalmente via bancos de capacitores e sistemas dedicados. Mas projetos bem dimensionados de reatores, agitadores e sistemas motrizes, com motores adequados e controle de velocidade, ajudam a estabilizar o perfil de carga, facilitando o trabalho da área de energia e reduzindo o risco de penalidades.
2 MITOS E 1 VERDADE SOBRE MODERNIZAÇÃO ENERGÉTICA
O medo de um CAPEX (Despesa de Capital) alto é uma das principais objeções para modernizar sistemas motrizes e equipamentos de processo. Vale confrontar alguns mitos comuns:
MITO: “O custo de trocar máquinas antigas por motores de alto rendimento é proibitivo.”
Entenda:
Se você olhar apenas a etiqueta de preço, motores IE3, IE4 (e, em aplicações específicas, equipamentos com performance equivalente a IE5) parecem caros. Mas o decisivo é o Custo Total de Propriedade (TCO).
Motores de alto rendimento reduzem o consumo de energia todos os dias ao longo de anos de operação. Em cargas com uso intensivo (24/7), é comum que esse investimento se pague em poucos anos — o prazo exato depende da tarifa de energia, do perfil de carga e das horas de utilização.
VERDADE PARCIAL: “A diferença entre um motor IE3 e outro ainda mais eficiente é pequena demais para fazer diferença na conta.”
Entenda:
A diferença percentual de rendimento entre classes pode parecer pequena quando analisada em um único motor. Mas, em um parque industrial com dezenas ou centenas de ativos operando em regime contínuo, essa “pequena diferença” se acumula em milhares de horas por ano.
O resultado prático é uma economia anual que, somada ao longo da vida útil, representa dezenas ou centenas de milhares de reais — além de reduzir a carga térmica, aumentar a confiabilidade e facilitar o atendimento às metas de eficiência da companhia.
MITO: “A nova tecnologia sempre exige grandes paradas para instalação.”
Entenda:
Em muitos casos, o problema não é a tecnologia em si, mas um projeto mal planejado.
Fabricantes de equipamentos de processo em aço inox, como a Kroma, projetam reatores, tanques e sistemas de agitação de forma modular, permitindo:
- instalação e retrofit em fases,
- aproveitamento de paradas de manutenção programadas,
- integração mecânica e de automação com o que já existe na planta.
Na prática, isso significa reduzir ao mínimo o downtime necessário para a modernização e alinhar o cronograma do projeto com a janela operacional da fábrica.
TRANSFORMANDO KWH EM KPIS FINANCEIROS
Não basta falar em kWh economizados. Para os gestores industriais, os resultados precisam aparecer como indicadores financeiros e de risco. Três KPIs são especialmente relevantes:
1- Redução direta de OPEX (Despesas Operacionais, em especial a conta de energia)
Quando a empresa substitui equipamentos antigos por sistemas em aço inox de alta performance, com motores mais eficientes, inversores de frequência corretamente dimensionados, e monitoramento das grandezas elétricas e mecânicas mais críticas, é possível medir e auditar a queda no consumo específico (kWh por tonelada produzida, por lote, por batelada, etc.).
Programas estruturados de eficiência e gestão de energia, quando focados em sistemas motrizes e processos contínuos, frequentemente alcançam reduções de consumo em patamares de dois dígitos — o valor exato depende da maturidade da planta e do ponto de partida.
2- Mitigação de riscos (downtime e multas)
Monitoramento inteligente não serve apenas para “economizar energia”. Ao incorporar sensores de vibração, temperatura, corrente e outros parâmetros em reatores e agitadores, a manutenção se torna preditiva, reduzindo drasticamente o risco de falhas catastróficas, paradas não planejadas de longa duração, multas por violação de fator de potência ou demanda contratada, decorrentes de operações fora da faixa nominal.
Ou seja, além da conta de energia, há um seguro operacional implícito: menos interrupções, menos perdas de produção e menor risco de não atender pedidos ou prazos críticos.
3- Aumento da produtividade e da vida útil dos ativos
Equipamentos eficientes — mecânica, térmica e eletricamente — operam em condições térmicas mais estáveis, níveis menores de vibração, faixas de esforço compatíveis com o projeto. E isso se traduz em menos intervenções corretivas, vida útil prolongada de componentes caros (selos mecânicos, rolamentos, eixos, vasos de pressão em aç inox), maior disponibilidade de ativos para a produção.
CRITÉRIOS DE DECISÃO: O CHECKLIST DE OPERAÇÕES
Antes de investir em modernização, o gestor de operações precisa de um checklist claro para avaliar soluções e fornecedores. Alguns critérios essenciais:
Critério 1: Classe de eficiência
Por que importa (Riscos):
É um dos fatores centrais para garantir um TCO favorável e facilitar a aderência às normas de eficiência energética aplicáveis ao seu segmento.
Como avaliar (Métricas):
Priorizar motores IE3 ou superiores, em conformidade com as normas IEC/ABNT** e com os requisitos legais vigentes. Sempre que aplicável, buscar o Selo Procel de Desempenho Energético.
Erro comum:
Comprar motores mais baratos, de menor eficiência, que parecem vantajosos no CAPEX, mas aumentam o OPEX por anos e podem se tornar obsoletos frente a novas exigências normativas.
Critério 2: Monitoramento e IIoT (Internet das Coisas Industrial)
Por que importa (Riscos):
Sem dados, a manutenção continua sendo corretiva ou baseada apenas em calendário. Com monitoramento, é possível antecipar falhas, otimizar o uso de energia e reduzir paradas não planejadas.
Como avaliar (Métricas):
Verificar se o equipamento (tanques, reatores, agitadores) é “sensor-ready” — ou seja, se foi projetado com pontos de acesso para sensores de vibração, temperatura, pressão, torque e outros, e se pode ser integrado ao CLP/MES* da planta.
Erros comuns:
Depender somente de códigos de falha (DTC) ou alarmes de emergência, em vez de usar tendências e desvios para intervir de forma preditiva.
Critério 3: Modularidade e escala
Por que importa (Riscos):
Projetos “tudo ou nada” de modernização costumam gerar picos de CAPEX e alto risco operacional.
Como avaliar (Métricas):
Buscar soluções que permitam instalação faseada, retrofits em blocos de ativos e integração com o que já existe, aproveitando paradas programadas da planta.
Erros comuns:
Exigir a troca de 100% do parque de uma só vez, sobrecarregando CAPEX, equipe de manutenção e operação.
Critério 4: Garantia de desempenho
Por que importa (Riscos):
Investimentos em eficiência são, no fim, apostas em resultados. Sem compromisso de desempenho, todo o risco fica com o cliente.
Como avaliar (Métricas):
Solicitar SLAs (Acordos de Nível de Serviço) claros, critérios objetivos de desempenho (por exemplo, kWh por tonelada produzida, tempo de batelada, disponibilidade de ativos) e evidências de resultado em aplicações semelhantes.
Erros comuns:
Confiar apenas em catálogos e promessas genéricas de “economia”, sem garantias atreladas a métricas auditáveis.
Para a Kroma, eficiência energética não é um item isolado de catálogo, mas parte de uma visão de engenharia de ciclo de vida. “Seja em projetos de reatores, tanques ou sistemas de agitação, atuamos de forma consultiva, avaliando processos, os produtos, os riscos e as métricas de cada negócio. Projetamos equipamentos prontos para sensores, facilitando a adoção de manutenção preditiva e monitoramento inteligente, alinhando às metas de eficiência e de sustentabilidade de cada cliente”, explica Fernando dos Santos Barbosa, Diretor Comercial da Kroma.
Fernando dos Santos Barbosa completa. “Em outras palavras: a Kroma não vende apenas equipamentos em aço inox. Ela entrega equipamentos e sistemas desenhados para operar com alta performance energética, máxima disponibilidade e segurança, hoje e ao longo de toda a vida útil de cada ativo”.
*CLP (Controlador Lógico Programável) e MES (Manufacturing Execution System – Sistema de Execução da Manufatura)
**Normas IEC (International Electrotechnical Commission) e ABNT (Associação Brasileira de Normas Técnicas)
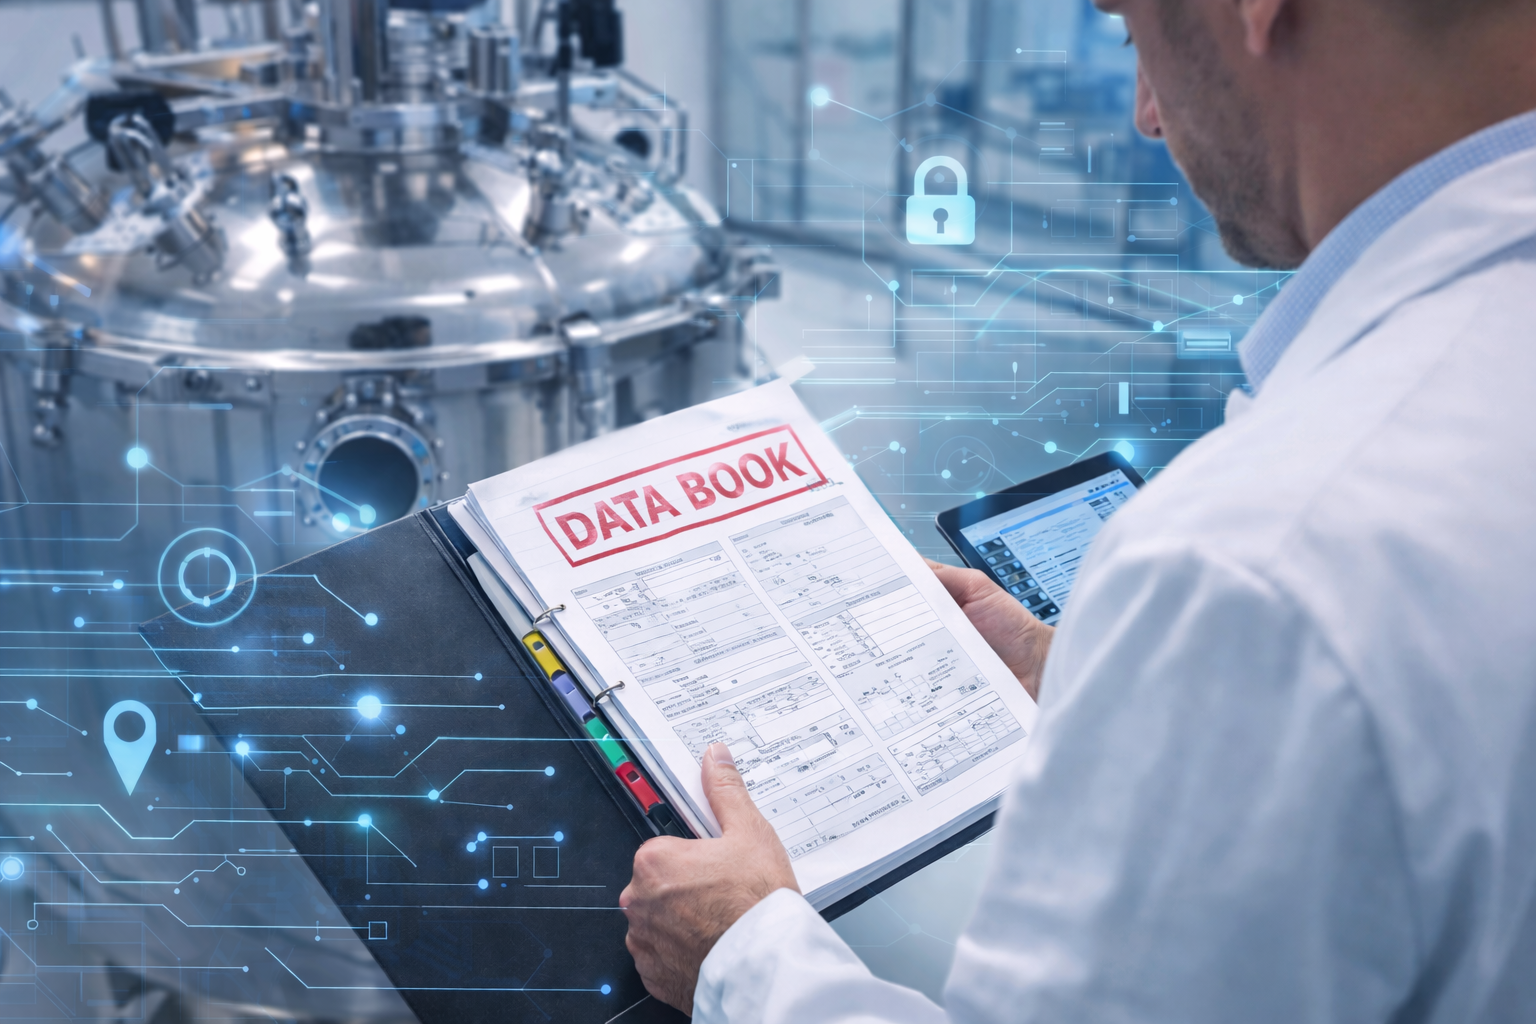
Engenharia de precisão e rastreabilidade: por que o Data Book da Kroma é o seu maior trunfo em auditorias de qualidade
Imagine a cena: o auditor chega à sala de reunião com a prancheta na mão e, antes mesmo de olhar para a linha de produção, solta a pergunta que faz qualquer gestor engolir seco:
“Me mostre a documentação completa desse equipamento.”
É exatamente nesse momento que muitas plantas travam. Não porque o equipamento seja necessariamente ruim, mas porque a prova documental está espalhada em pastas, e-mails, gavetas, pendrives, na nuvem. Ou seja, na hora em que mais precisa, no momento de grande tensão, o gestor terá uma preocupação a mais e terá que conviver com o medo de não encontrar tudo que precisa até conseguir reunir toda a “papelada”.
Na prática, isso aumenta o tempo de resposta e eleva o risco de não conformidade.
Na Kroma, esse cenário é evitado e a solução tem nome e sobrenome: engenharia de precisão + Data Book completo e auditável.
DATA BOOK: O “PRONTUÁRIO INDUSTRIAL” QUE OS AUDITORES QUEREM VER
Em setores como farmacêutico, biotecnológico, químico, alimentício, entre outros, a discussão já não é apenas se o reator, tanque ou sistema funciona adequadamente - embora esse seja o tema central de qualquer operação. Uma questão importante é:
“O fabricante consegue provar, com documentos rastreáveis, como ele foi projetado, construído, testado e entregue?”
Entra em cena o Data Book, um verdadeiro dossiê técnico que concentra a identidade do equipamento, as bases de projeto, a rastreabilidade da matéria-prima, os testes realizados e os registros de inspeção. Em vez de “saídas emergenciais” durante a auditoria, você tem um arquivo único, organizado e pensado para Engenharia, CQ (Controle de Qualidade) e QA (Garantia da Qualidade).
Na Kroma, esse Data Book não é um bônus, nem uma “cortesia”. Ele nasce junto com o projeto, faz parte da filosofia de engenharia de precisão em aço inox desenvolvida pela empresa e é estruturado para responder às exigências de normas como ASME (American Society of Mechanical Engineers, entidade internacional que define códigos de projeto e segurança para equipamentos, especialmente sob pressão) e ASME BPE (Bioprocessing Equipment, norma específica para equipamentos usados em processos biofarmacêuticos).
Também traz dados de acordo com as Boas Práticas de Fabricação – BPF (conjunto de requisitos de qualidade para fabricação de medicamentos e alimentos) e às resoluções da Anvisa (Agência Nacional de Vigilância Sanitária) e do MAPA (Ministério da Agricultura, Pecuária e Abastecimento, responsável pela regulamentação de alimentos, bebidas e insumos agroindustriais).
EM QUAIS SITUAÇÕES O DATA BOOK FAZ TODA A DIFERENÇA?
Para quem vive a rotina de uma planta fabril, o Data Book da Kroma é decisivo justamente nos momentos de maior pressão:
1- Auditorias de Anvisa, MAPA e clientes globais
Quando o auditor pede certificados de materiais, memoriais de cálculo, relatórios de solda e testes, tudo está centralizado e rastreável.
2- Qualificação e validação de novos equipamentos
QI/IQ (qualificação de instalação / installation qualification), QO/OQ (qualificação de operação / operational qualification) e demais etapas de qualificação ficam muito mais fluidas quando projeto, testes, manuais e certificados conversam entre si.
3- Investigação de desvios e não conformidades
Em vez de trabalhar na base da suposição, a equipe volta aos documentos de projeto, fabricação e testes para identificar a causa raiz com precisão.
4- Expansões, upgrades e revamps de planta
Conhecendo o histórico técnico do equipamento, fica mais seguro e rápido planejar adaptações, migrações de processo ou aumento de capacidade.
Em todos esses cenários, o Data Book Kroma é menos “pasta de documento” e mais instrumento de gestão de risco e de qualidade para projetos personalizados em engenharia industrial.
O QUE O DATA BOOK DA KROMA ENTREGA, NA PRÁTICA
Cada solução da Kroma em equipamentos fabricados em aço inox — reatores, tanques, sistemas de processo, skids, CIP/SIP e afins — é acompanhada de um Data Book estruturado para ser facilmente auditável. Em vez de um calhamaço caótico, o cliente tem um dossiê lógico, com começo, meio e fim.
De forma simplificada, um Data Book típico da Kroma inclui:
Documentos de projeto
- Especificações do equipamento (capacidade, fluido, pressão e temperatura de projeto).
- Memorial de cálculo, com normas e códigos aplicados (por exemplo, ASME e ASME BPE).
- Desenhos aprovados e, quando aplicável, desenhos as built (conforme construído).
Rastreabilidade de materiais e fabricação
- Certificados de materiais, vinculados ao número de série e aos pontos críticos do equipamento.
- Registros de fornecedores qualificados e inspeção de recebimento.
- Relatórios de soldagem: procedimentos, soldadores, juntas, inspeções e critérios de aceitação.
- Testes, inspeções e qualidade.
- Ensaios hidrostáticos, de estanqueidade, radiográficos e de rugosidade, quando aplicáveis.
- Planos de Inspeção e Testes (PIT), mostrando o que foi inspecionado, quando e com qual resultado.
- Certificados de calibração de instrumentos instalados no equipamento.
Operação, manutenção e qualificação
- Manuais de operação, limpeza e manutenção alinhados às Boas Práticas de Fabricação.
- Registros de FAT/SAT (testes de aceitação em fábrica e em campo).
- Integração com a URS (User Requirements Specification, documento em que o cliente define os requisitos do equipamento) do cliente, facilitando IQ/OQ e validação de processo.
O resultado é um conjunto de evidências técnicas que responde, de forma direta, às três perguntas que todo auditor tem em mente:
“Foi projetado de acordo com as normas corretas?”
“Foi construído e inspecionado com os materiais e processos adequados?”
“Foi testado, aceito e documentado de maneira rastreável?”
O Data Book Kroma responde.
ENGENHARIA DE PRECISÃO: O QUE ESTÁ POR TRÁS DE UM DATA BOOK ROBUSTO
Um Data Book só é forte quando existe engenharia séria por trás. No caso da Kroma, isso começa muito antes de qualquer solda: nasce do entendimento da URS (User Requirements Specification, o documento em que o cliente define os requisitos do equipamento), da rota de processo e dos requisitos de qualidade e validação do cliente.
Entenda a combinação de quatro fatores responsáveis pela diferenciação da Kroma no mercado de equipamentos industriais de alta precisão:
1- Foco em aço inox como ativo estratégico
A escolha da família de aço, o acabamento, a geometria interna e a facilidade de limpeza são definidos pensando em higiene, controle de contaminação e longevidade do ativo.
2- Projetos sob medida para o processo
Reatores, tanques e sistemas são desenhados para o comportamento real do produto — viscosidade, regime térmico, mistura, CIP (Cleaning in Place, sistema de limpeza automática do equipamento sem desmontagem), SIP (Sterilization in Place, esterilização no local por vapor ou outro agente), entre outros aspectos.
3- Controle rigoroso de fabricação
Cada etapa, do corte de chapa à montagem final, é documentada. A soldagem, ponto crítico em equipamentos que operam com pressão, vácuo ou produtos de alta criticidade, é conduzida por profissionais qualificados e registrada em detalhe.
4- Testes alinhados ao risco de processo
Ensaios mecânicos, de estanqueidade, higienizabilidade e integridade são planejados para comprovar que aquele equipamento está à altura das exigências do processo e dos órgãos reguladores.
“É esse nível de rigor que torna o Data Book crível. Não é apenas um papel preenchido para cumprir formalidades e atender requisitos regulatórios. Trata-se do reflexo de um processo de engenharia cuidadosamente controlado”, explica Cleber Gonçalves, Diretor industrial/Financeiro da Kroma.
Mais do que cumprir uma exigência contratual, o Data Book pode — e deve — ser incorporado ao dia a dia da planta. Alguns movimentos simples aumentam muito o valor que ele gera. Confira:
Integre o Data Book ao sistema de qualidade
Vincule o dossiê às rotinas de qualificação, mudança, calibração e manutenção. Assim, o documento deixa de aparecer só em auditoria e passa a fazer parte do fluxo normal de trabalho.
Dê acesso estruturado para Engenharia, CQ, QA e Manutenção
Uma cópia física organizada é importante, mas uma versão digital controlada, indexada e fácil de buscar faz toda a diferença na agilidade de resposta.
Treine a equipe para “conversar com o Data Book”
Engenheiros, analistas de qualidade e manutenção precisam saber onde encontrar memorial de cálculo, certificados de materiais, relatórios de testes e manuais. Isso encurta discussões internas e conversas com auditores.
Atualize o histórico em modificações relevantes
Grandes mudanças em componentes críticos, instrumentação ou condições de operação devem ser refletidas na documentação, mantendo o Data Book vivo ao longo do ciclo de vida do equipamento.
Em um cenário em que uma linha parada por não conformidade pode custar milhões e comprometer a confiança do mercado, ter um equipamento bem projetado já não é suficiente. É preciso provar, com documentação sólida, como aquele equipamento chegou até ali.
“Na Kroma, combinamos engenharia consultiva, que começa na URS e nas exigências regulatórias; equipamentos especiais em aço inox, projetados e fabricados segundo normas reconhecidas; e um Data Book robusto, organizado e rastreável”, reafirma Cleber Gonçalves, que complementa. “Entregamos algo maior do que um ativo físico. Entregamos um ativo industrial documentado, pronto para produzir com segurança — e pronto para ser defendido em qualquer auditoria.”
O crescimento da indústria farmacêutica no Brasil – e o papel estratégico da Kroma nessa evolução
A indústria farmacêutica brasileira deixou há muito tempo de ser um ator coadjuvante. De acordo com o Anuário Estatístico do Mercado Farmacêutico 2024, o mercado industrial de medicamentos no país movimentou cerca de R$ 160,7 bilhões em 2024, um crescimento de quase 13% em relação ao ano anterior, com mais de 6 bilhões de embalagens comercializadas.
Se ampliarmos o foco para a América Latina, o Brasil aparece como protagonista. Estimativas de mercado da IQVIA, empresa global de inteligência em dados de saúde, indicam que o país responde por aproximadamente 42% do faturamento da indústria farmacêutica na região, com algo em torno de R$ 222,8 bilhões em 2024, à frente de México e Argentina.
Por trás desses números estão 3 fatores conhecidos por quem atua no setor:
1- Envelhecimento da população e aumento das doenças crônicas;
2- Políticas de ampliação de acesso e fortalecimento dos genéricos;
3- Avanço em vacinas, biológicos e terapias de maior complexidade.
Em resumo, é preciso entender que o Brasil é um mercado em expansão acelerada. E esse é um fator que agrega outros pontos importantes. O setor é mais regulado, mais complexo e com pressão crescente por qualidade, rastreabilidade e autonomia produtiva. É justamente nesse cenário que a Kroma se posiciona como parceira de engenharia para essa indústria em expansão.
UMA TRAJETÓRIA CONSTRUÍDA DENTRO DA INDÚSTRIA FARMACÊUTICA
A Kroma nasceu em 1998 com o propósito de desenvolver equipamentos especiais em aço inox sob medida para indústrias de alta exigência, como a farmacêutica, cosmética, alimentícia e biotecnológica. Ao longo dessa trajetória, a empresa consolidou um modelo de atuação consultiva, cobrindo toda a jornada, do desenho conceitual do projeto à fabricação, instalação, pós-venda e suporte em auditorias regulatórias.
Com cerca de cinco mil equipamentos instalados em plantas farmacêuticas, a empresa participa ativamente da construção da infraestrutura produtiva que sustenta o crescimento do setor. Essa presença se materializa em projetos como:
Desenvolvimento de novos medicamentos, incluindo a planta para produção de melatonina em laboratório farmacêutico nacional.
Linhas de oncológicos, com fornecimento de equipamentos para plantas dedicadas a medicamentos de alta complexidade.
Medicamentos respiratórios, em projetos voltados a tratamentos para asma, com processos líquidos e de alta criticidade.
Além dos medicamentos, a Kroma tem atuação expressiva em soros e soluções parenterais para uso intravenoso, sendo hoje um dos principais fornecedores de equipamentos para essa aplicação no país – um tipo de insumo diretamente ligado ao dia a dia de hospitais e ao SUS.
Por trás desses projetos existe uma engenharia que vai muito além de “fabricar tanques”. A Kroma analisa a URS (User Requirements Specification, que consolida os requisitos do usuário para o equipamento), compreende a rota de processo e interage de forma técnica e colaborativa com os times de Engenharia, Produção, Controle de Qualidade (CQ) e Garantia da Qualidade (QA) das indústrias farmacêuticas.
VACINAS, IMUNOBIOLÓGICOS E A INFRAESTRUTURA POR TRÁS DA SAÚDE PÚBLICA
O crescimento da indústria farmacêutica no Brasil também se expressa na capacidade de produzir vacinas e imunobiológicos em território nacional. Durante a pandemia de Covid-19 e, mais recentemente, com a aprovação da primeira vacina 100% nacional contra a dengue, desenvolvida pelo Instituto Butantan e em fases finais de aprovação regulatória pela Anvisa, as instituições nacionais tiveram papel essencial na resposta de saúde pública.
Nesse contexto, a Kroma tem contribuído com o fornecimento de equipamentos para projetos de:
VACINAS CONTRA COVID-19, em etapas de desenvolvimento e ampliação de capacidade;
VACINAS CONTRA DENGUE, em novas linhas produtivas e adequações de plantas;
OUTROS IMUNOBIOLÓGICOS, que exigem alto controle de higiene, limpeza e rastreabilidade de materiais.
Em processos assépticos, a diferença entre uma planta “aprovada” e uma planta que gera confiança está nos detalhes: qualidade da solda, escolha correta da família de aço inox, desenho sanitário, facilidade de limpeza e documentação técnica capaz de suportar as auditorias mais rigorosas – de Anvisa (Agência Nacional de Vigilância Sanitária) a parceiros internacionais. A Kroma estrutura seus projetos justamente para entregar esse pacote completo de engenharia, rastreabilidade e suporte regulatório.
DO LABORATÓRIO À PRODUÇÃO: O IMPACTO DOS EQUIPAMENTOS EM AÇO INOX
A contribuição da Kroma para o mercado farmacêutico vai muito além do fornecimento de um reator ou de um tanque. Ela está na forma como a empresa pensa o processo e utiliza o aço inoxidável como um ativo estratégico.
O aço inox, quando bem especificado e processado, forma uma camada passiva que protege o material contra corrosão e contaminação, preservando o produto e o investimento.
Para a indústria farmacêutica, isso se traduz em quatro pilares técnicos centrais:
HIGIENE E CONTROLE DE CONTAMINAÇÃO
Superfícies lisas e de baixa porosidade dificultam o acúmulo de resíduos e microrganismos, facilitando limpeza e sanitização e alinhando o processo às exigências de órgãos como Anvisa.
INTEGRIDADE DO PRODUTO
O aço inox é um material inerte: não reage com o produto, não altera composição, cor ou estabilidade da fórmula. Isso é crítico em soros, soluções parenterais e formulações sensíveis.
CONFIABILIDADE E VIDA ÚTIL
A combinação de resistência mecânica, resistência à corrosão e projeto correto reduz paradas não programadas, aumenta a disponibilidade da planta e melhora o custo total de propriedade (TCO) dos equipamentos.
PERSONALIZAÇÃO ORIENTADA AO PROCESSO
Reatores, tanques e sistemas de agitação são desenhados sob medida para o perfil reológico e térmico de cada produto – de oncológicos a vacinas –, em linha com normas como ASME e ASME-BPE, o que facilita qualificação e auditorias.
Na prática, isso encurta a distância entre bancada de P&D e escala industrial, reduz riscos de retrabalho em qualificação e dá previsibilidade para quem precisa colocar novos produtos no mercado.
CRESCIMENTO DE MERCADO EXIGE ENGENHARIA À ALTURA
O crescimento de dois dígitos do mercado farmacêutico brasileiro não é apenas uma boa notícia para os negócios. Também impõe novos patamares de exigência para quem projeta e opera plantas industriais.
Para engenheiros e gestores de planta, alguns desafios se repetem: ampliar capacidade produtiva sem comprometer a conformidade regulatória; reduzir o tempo entre o investimento em novos equipamentos e a plena qualificação da linha e desenhar plantas flexíveis o suficiente para absorver novos produtos, apresentações e tecnologias.
Não é por acaso que a escolha dos parceiros é crucial na diferenciação entre um projeto de sucesso e aquele que exigirá ajustes e reparos. E por que a Kroma é essa escolha certa e segura? A resposta pode ser dividida em três pontos.
1- Histórico de atuação desde 1998, com milhares de equipamentos instalados em indústrias farmacêuticas;
2- Engenharia consultiva, que começa no entendimento do processo e das normas, e não no catálogo;
3- Foco em aço inox e rastreabilidade, com documentação completa (Data Book, memorial de cálculo, relatórios de solda, certificados de materiais) para suportar as auditorias mais exigentes.
“Ou seja, não se trata apenas de acompanhar o crescimento da indústria, mas de fazer parte da construção dessa história, com infraestrutura robusta, segura e preparada para o futuro”, atesta Fernando dos Santos Barbosa, Diretor Comercial da Kroma.
Quando olhamos o conjunto – novos medicamentos, oncológicos, vacinas, soros, terapias respiratórias –, fica claro que o desenvolvimento da indústria farmacêutica no Brasil tem efeito direto na saúde pública. Cada planta bem projetada significa mais autonomia produtiva em itens críticos, mais rapidez na resposta a crises sanitárias e mais estabilidade na oferta de medicamentos e insumos estratégicos.
“A Kroma atua justamente como esse elo tecnológico entre a “faísca da inovação” nos laboratórios e a realidade de uma linha industrial validada, segura e escalável. Em um ambiente em que a segurança, a eficiência e a conformidade são fatores de sobrevivência, escolher um parceiro de engenharia especializado não é mais uma opção – é uma decisão estratégica”, completa Fernando dos Santos Barbosa.
Da Síntese à Pulverização: A Engenharia de Processos na Produção de Defensivos Agrícolas
Por que um lote de herbicida apresenta menor eficácia que o anterior, mesmo contendo o mesmo ingrediente ativo? Por que um inseticida entope os bicos de pulverização, gerando perdas e atrasos na aplicação? Frequentemente, a causa raiz não está na molécula em si, mas em falhas no processo de formulação: dispersão inadequada, tamanho de partícula inconsistente ou homogeneização incompleta. Isso significa que a qualidade de um defensivo agrícola não reside apenas na química, mas na engenharia industrial que transforma insumos em um produto final seguro, eficiente e confiável.
Um defensivo agrícola de alta performance é o resultado de duas etapas industriais distintas e igualmente críticas: a síntese do ingrediente ativo e a formulação, que transforma esse ativo em um produto estável e eficaz para aplicação no campo. Cada etapa depende de equipamentos industriais específicos cujo desempenho impacta diretamente a qualidade do produto, o custo operacional e a segurança do processo. Negligenciar a especificação correta em qualquer uma dessas fases é introduzir um risco que reverbera do chão de fábrica à lavoura.
O processo de produção de um defensivo agrícola começa muito antes da formulação. Ele nasce em um reator químico, onde moléculas são sintetizadas sob condições precisas de pressão e temperatura para criar o ingrediente ativo (IA). O salto de uma síntese em escala de laboratório para um reator industrial de 50.000 litros, por exemplo, é um dos desafios de engenharia mais complexos do setor.
Nesse ambiente, "misturar" não é apenas agitar. É forçar o contato entre reagentes para garantir a transferência de massa, controlar reações exotérmicas que podem liberar gigajoules de energia e assegurar que o produto final tenha a pureza exigida.
A confiabilidade de toda a cadeia produtiva do agronegócio começa nesse ponto, na performance de equipamentos robustos e projetados para um ambiente severo e de altíssima responsabilidade.
TOP 5 CRITÉRIOS ESSENCIAIS PARA A ESPECIFICAÇÃO DO EQUIPAMENTO IDEAL
1. Análise Reológica Completa: Entender a viscosidade do produto em diferentes taxas de cisalhamento. Um fluido pode engrossar ou afinar sob agitação (comportamento não newtoniano), o que impacta diretamente a seleção do impelidor e a potência do motor.
2. Objetivo Primário do Processo: A meta é uma dispersão Sólido-Líquido (SC), uma emulsão Líquido-Líquido (EC) ou uma simples homogeneização? Cada objetivo exige um tipo específico de energia e equipamento (alto cisalhamento vs. alto fluxo).
3. Definição do Tamanho de Partícula Alvo: A especificação final do produto (ex: 95% das partículas abaixo de 5 micra) é o que determina a intensidade e o tempo de processo necessários.
4. Requisitos de Segurança e Materiais: O processo envolve solventes inflamáveis (exigindo motores à prova de explosão - ATEX)? O produto é corrosivo (demandando ligas de aço especiais)? Esses são fatores inegociáveis.
5. Potencial de Escalabilidade: O equipamento deve ser projetado não apenas para a demanda atual, mas considerando o crescimento futuro, garantindo que o processo possa ser escalado sem perda de qualidade.
REATOR: O BERÇO DA MOLÉCULA ATIVA
Na fase de síntese, o reator é o centro do universo. Dentro dele, o sistema de agitação é o motor que viabiliza a reação química em larga escala. A escolha do agitador e do perfil de seu impelidor (a "hélice") não é trivial. O objetivo é criar um regime de fluxo que maximize o contato entre as fases (líquido-líquido, gás-líquido ou sólido-líquido), garantindo que a reação ocorra de maneira uniforme em todo o volume. Um sistema mal dimensionado pode levar a uma conversão incompleta de reagentes, à formação de subprodutos indesejados e a rendimentos mais baixos, impactando diretamente a viabilidade econômica do processo.
O controle térmico é, talvez, o desafio mais perigoso. Muitas reações de síntese são exotérmicas, liberando uma quantidade massiva de calor. O sistema de agitação precisa garantir que o fluido circule eficientemente pelas paredes encamisadas ou serpentinas de resfriamento do reator, dissipando esse calor de forma controlada. Falhas nesse processo podem levar a uma reação descontrolada (runaway reaction), com consequências catastróficas. Portanto, a engenharia por trás de um agitador de reator deve considerar a viscosidade do meio, a necessidade de suspensão de catalisadores sólidos e a eficiência na transferência de calor, tudo isso em um ambiente frequentemente corrosivo e pressurizado.
DA MOAGEM À DISPERSÃO: TRANSFORMANDO O ATIVO EM PRODUTO
Uma vez sintetizado, o ingrediente ativo, muitas vezes um cristal sólido, precisa ser formulado. É nesta etapa que a expertise em mistura, dispersão e emulsificação se torna o fator decisivo para a qualidade do produto final. Duas das formulações mais comuns no mercado, a Suspensão Concentrada (SC) e o Concentrado Emulsionável (EC), ilustram perfeitamente essa necessidade.
Para uma formulação SC, o ingrediente ativo sólido, geralmente já micronizado, precisa ser disperso em um meio líquido, junto a aditivos (surfactantes, antiespumantes, etc.). O desafio é criar uma suspensão estável, onde as partículas não se aglomerem (floculação) nem decantem rapidamente (sedimentação).
Isso exige a aplicação de alta energia através de misturadores de alto cisalhamento (rotor-estator). Esses equipamentos forçam a passagem do produto por uma fenda estreita a altíssima velocidade, gerando as forças hidráulicas necessárias para quebrar aglomerados e garantir uma dispersão fina e uniforme. O resultado é um produto que flui bem, não entope os bicos do pulverizador e entrega uma dose consistente do ativo na planta.
No caso de um Concentrado Emulsionável (EC), onde o ingrediente ativo é dissolvido em um solvente e depois precisa ser emulsionado em água no tanque do agricultor, a qualidade da formulação de fábrica é o que garante a estabilidade dessa emulsão. Equipamentos de mistura com capacidade de gerar turbulência controlada são essenciais para garantir que todos os componentes (solvente, IA, emulsificantes) estejam perfeitamente homogeneizados.
ENGENHARIA DE APLICAÇÃO: A PARCERIA QUE GARANTE O RESULTADO
A escolha do equipamento correto vai muito além de um catálogo. Ela exige uma imersão na realidade do cliente para obter respostas a perguntas como:
Qual a reologia do fluido?
Qual o tamanho da partícula alvo?
Qual a sensibilidade dos componentes ao calor e ao cisalhamento?
É um trabalho que demanda uma parceria consultiva entre o produtor do defensivo e o fornecedor da tecnologia de processo. Analisar a fundo a aplicação para projetar uma solução sob medida é o que diferencia uma compra de equipamento de um bom investimento em performance e confiabilidade.
"O desafio na formulação de um defensivo não é apenas misturar; é controlar a energia que se aplica ao fluido para atingir uma especificação de partícula e garantir que ela permaneça estável por meses. Nosso papel é traduzir a química do cliente em parâmetros de engenharia, como o perfil do impelidor e a potência correta, para que o resultado seja consistente do primeiro ao último litro do lote a ser aplicado na lavoura", explica Cleber Gonçalves, Diretor Industrial/Financeiro da Kroma.
Essa visão integrada da Kroma é fundamental. Um sistema de agitação para um tanque de armazenamento de 100.000 litros, por exemplo, não tem a função de criar uma dispersão, mas de manter as partículas já dispersas em suspensão com o mínimo consumo de energia possível. Para isso, são utilizados agitadores de entrada lateral ou impelidores de alto fluxo e baixo cisalhamento, uma engenharia completamente diferente daquela aplicada em um tanque de formulação.
A competitividade da indústria de defensivos agrícolas depende da capacidade de produzir lotes consistentes, seguros e eficazes. A estabilidade, a homogeneidade e a performance de um produto que chega ao campo são um reflexo direto da qualidade e da adequação dos equipamentos utilizados em sua fabricação. Em um setor de tamanha escala e responsabilidade, a engenharia de processos não é um detalhe, mas o alicerce sobre o qual se constrói a confiança do agricultor.
“Uma molécula de ingrediente ativo pode ser uma obra-prima da química, projetada para ser letal a uma praga e inofensiva à cultura. Contudo, em seu estado bruto, seu potencial é apenas teórico. O que transforma essa promessa de laboratório em uma ferramenta poderosa para o agricultor é a engenharia de processos: a agitação controlada, a dispersão micrométrica e a homogeneização estável. Sem a engenharia mecânica correta, a melhor química do mundo falha em entregar seu resultado no campo. E é justamente isso que a Kroma entrega com excelência” complementa Cleber Gonçalves.
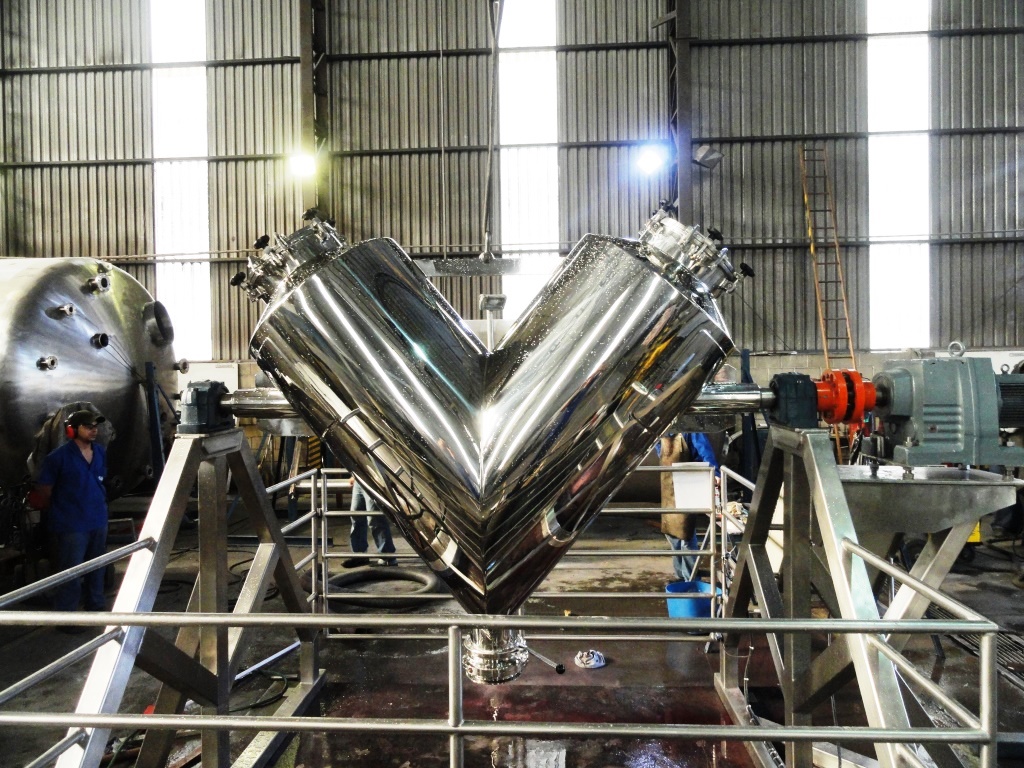
Misturadores industriais: o coração invisível de processos que geram resultado
Quando você abre um tubo de shampoo, liga uma luminária ou toma um medicamento, há um componente “invisível” por trás da qualidade percebida no produto. Estamos falando do misturador industrial. Esse é o equipamento responsável por transformar insumos em formulações homogêneas, estáveis e seguras. Mas que fique claro, misturar, na indústria, está longe de ser “mexer tudo junto”. É criar as condições exatas para que líquidos, sólidos e gases interajam de forma controlada — e é nesse domínio técnico que a Kroma atua como parceira estratégica em engenharia.
Misturadores (ou mixers) são máquinas projetadas para combinar dois ou mais constituintes — sólidos, líquidos ou gases — alcançando distribuição uniforme, controle de estrutura, dispersão e, quando aplicável, intensificação de reações e transferência de calor. E sua evolução acompanha a história da indústria.
UMA BREVE LINHA DO TEMPO
1899 - O francês Auguste Gaulin obtém a patente d primeiro homogenizador para estabilizar emulsões de leite. O equipamento favoreceu processos padronizados de alimentos e fármacos.
1916 - Fernley H. Banbury cria o misturador interno fechado que acelerou a dispersão de cargas em compostos e se tornou padrão na indústria de pneus.
Década de 1960 - Surgimento dos misturadores estáticos. A mistura inline foi a inovação que permitiu processos contínuos e com baixa manutenção mecânica.
Década de 1970 - Soluções de alto cisalhamento (rotor–estator) se consolidam e seguem como base para emulsões finas e dispersões críticas em cosméticos, fármacos e alimentos.
Cada salto tecnológico ampliou o leque de aplicações e a previsibilidade de resultados, que representam uma conexão direta com produtividade, qualidade e custo total de operação.
PRINCIPAIS FAMÍLIAS DE MISTURADORES FABRICADOS PELA KROMA E SUAS APLICAÇÕES
Para cada desafio de processo, existe uma família de misturadores mais adequada. Conhecer as principais categorias é o primeiro passo para uma especificação correta.
-Agitadores (de topo, lateral ou fundo): Equipados com impelidores, são a espinha dorsal de muitas operações. Promovem fluxo e suspensão de sólidos, sendo amplamente aplicáveis em tanques para misturas líquido–líquido, reações químicas e manutenção de homogeneidade.
- Misturadores de Alto Cisalhamento (Rotor–Estator): Projetados para gerar elevada energia, são ideais para criar emulsões estáveis e dispersões finas. A alta velocidade do rotor força o produto através de um estator estacionário, quebrando partículas e gotículas a um nível micrométrico.
- Misturadores Estáticos (Inline): Uma solução sem partes móveis. O equipamento consiste em um tubo com elementos internos fixos que dividem, rotacionam e recombinam o fluxo do fluido. São perfeitos para mistura contínua de líquidos e dosagens químicas precisas, com baixíssima manutenção.
DESAFIOS TÉCNICOS QUE DEFINEM UM PROJETO DE SUCESSO
Especificar um misturador vai muito além de escolher um tipo. É preciso vencer desafios técnicos complexos que impactam diretamente o resultado final.
A reologia e a viscosidade são os primeiros obstáculos. Fluidos não newtonianos, que mudam de viscosidade sob agitação, exigem uma seleção criteriosa de impelidor, potência e sistema de selagem. Evitar a dispersão desigual e a segregação de partículas com densidades diferentes também é crítico, exigindo um desenho de fluxo que elimine "zonas mortas" no tanque.
Outro ponto fundamental é o controle térmico. A mistura gera calor por atrito e reações exotérmicas. Camisas de resfriamento, serpentinas internas e adição escalonada de reagentes são estratégias essenciais para manter a temperatura na faixa ideal e preservar a integridade do produto.
Em setores como farmacêutico e alimentício, a limpeza e a esterilização são inegociáveis. Sistemas CIP (Clean-in-Place) e SIP (Steam-in-Place) são projetados para automatizar a higienização sem desmontagem, garantindo conformidade regulatória e evitando contaminação cruzada.
ONDE A MISTURA DE QUALIDADE FAZ A DIFERENÇA
O impacto de um misturador bem dimensionado reverbera por toda a cadeia, do chão de fábrica à experiência do cliente.
Cosméticos e Higiene: A textura sedosa de um creme e a estabilidade de uma loção dependem de uma emulsificação controlada.
Farmacêuticos: A uniformidade da dose em um comprimido ou suspensão é uma questão de segurança e eficácia, exigindo controle de cisalhamento e limpeza validada.
Alimentos e Bebidas: A cor, o corpo e a estabilidade de um molho ou suco (sem separação de fases) são garantidos por uma mistura eficiente.
Tintas e Revestimentos: A dispersão controlada de pigmentos assegura a consistência da cor e o desempenho do produto final.
O futuro da mistura industrial é inteligente e eficiente. A Indústria 4.0 é mais que uma realidade, com instrumentação de torque, temperatura e vibração conectada a sistemas de controle para permitir a manutenção preditiva. O uso de CFD (Dinâmica dos Fluidos Computacional) acelera o dimensionamento de sistemas complexos, reduzindo riscos de projeto.
Acima de tudo, a eficiência energética por design se tornou um pilar. Perfis de impelidor otimizados e o uso estratégico de agitadores de entrada lateral em grandes tanques estão gerando reduções de consumo superiores a 20%, com impacto direto no custo total de operação.
TOP 8 CRITÉRIOS PRÁTICOS PARA ESCOLHER O MISTURADOR CERTO
1- Meio e objetivo do processo: líquido–líquido, sólido–líquido, gás–líquido; homogeneização, emulsificação, suspensão, reação.
2- Reologia: viscosidade, comportamento não newtoniano e sensibilidade a cisalhamento.
3- Regime: batelada vs. contínuo; para contínuo, avaliar vazão e tempo de residência.
4- Transferência de calor e pressão: necessidade de aquecimento/resfriamento, operação sob vácuo/pressão.
5- Materiais e compatibilidade química: inox, ligas especiais, revestimentos antiabrasão/corrosão.
6- Higienização e conformidade: requisitos de CIP/SIP, validação e documentação.
7- Eficiência energética/TCO: desenho hidráulico, acionamento, VFD e dimensionamento evitam oversizing e reduzem OPEX.
8- Escalabilidade: do piloto à produção, evitando extrapolações lineares que não se sustentam.
KROMA: ENGENHARIA APLICADA À SUA REALIDADE
“Entender o processo do cliente é o nosso ponto de partida. A Kroma não vende equipamentos de prateleira; nós projetamos soluções de mistura sob medida. Nossa engenharia de aplicação analisa a reologia do produto, os requisitos de qualidade e as normas de limpeza para especificar o conjunto ideal: impelidor, potência, selagem, materiais e instrumentação. Integramos sensores e conectividade para automação, rastreabilidade e manutenção preditiva, com foco em conformidade e documentação robusta para auditorias”, afirma Fernando dos Santos Barbosa, Diretor Comercial da Kroma.
Misturadores industriais são muito mais do que máquinas auxiliares. Garantem o ritmo dos processos que definem qualidade, segurança e competitividade. Da indústria química à alimentícia, farmacêutica e de construção, a excelência na mistura impacta diretamente a satisfação do consumidor final.
“A Kroma projeta e fabrica soluções de mistura que combinam engenharia aplicada, conformidade e foco em retorno sobre o investimento. Com nosso time de engenharia, podemos dimensionar o misturador ideal para o seu processo, comparar cenários de consumo de energia e definir os requisitos de automação para um projeto de sucesso”, completa Fernando dos Santos Barbosa.
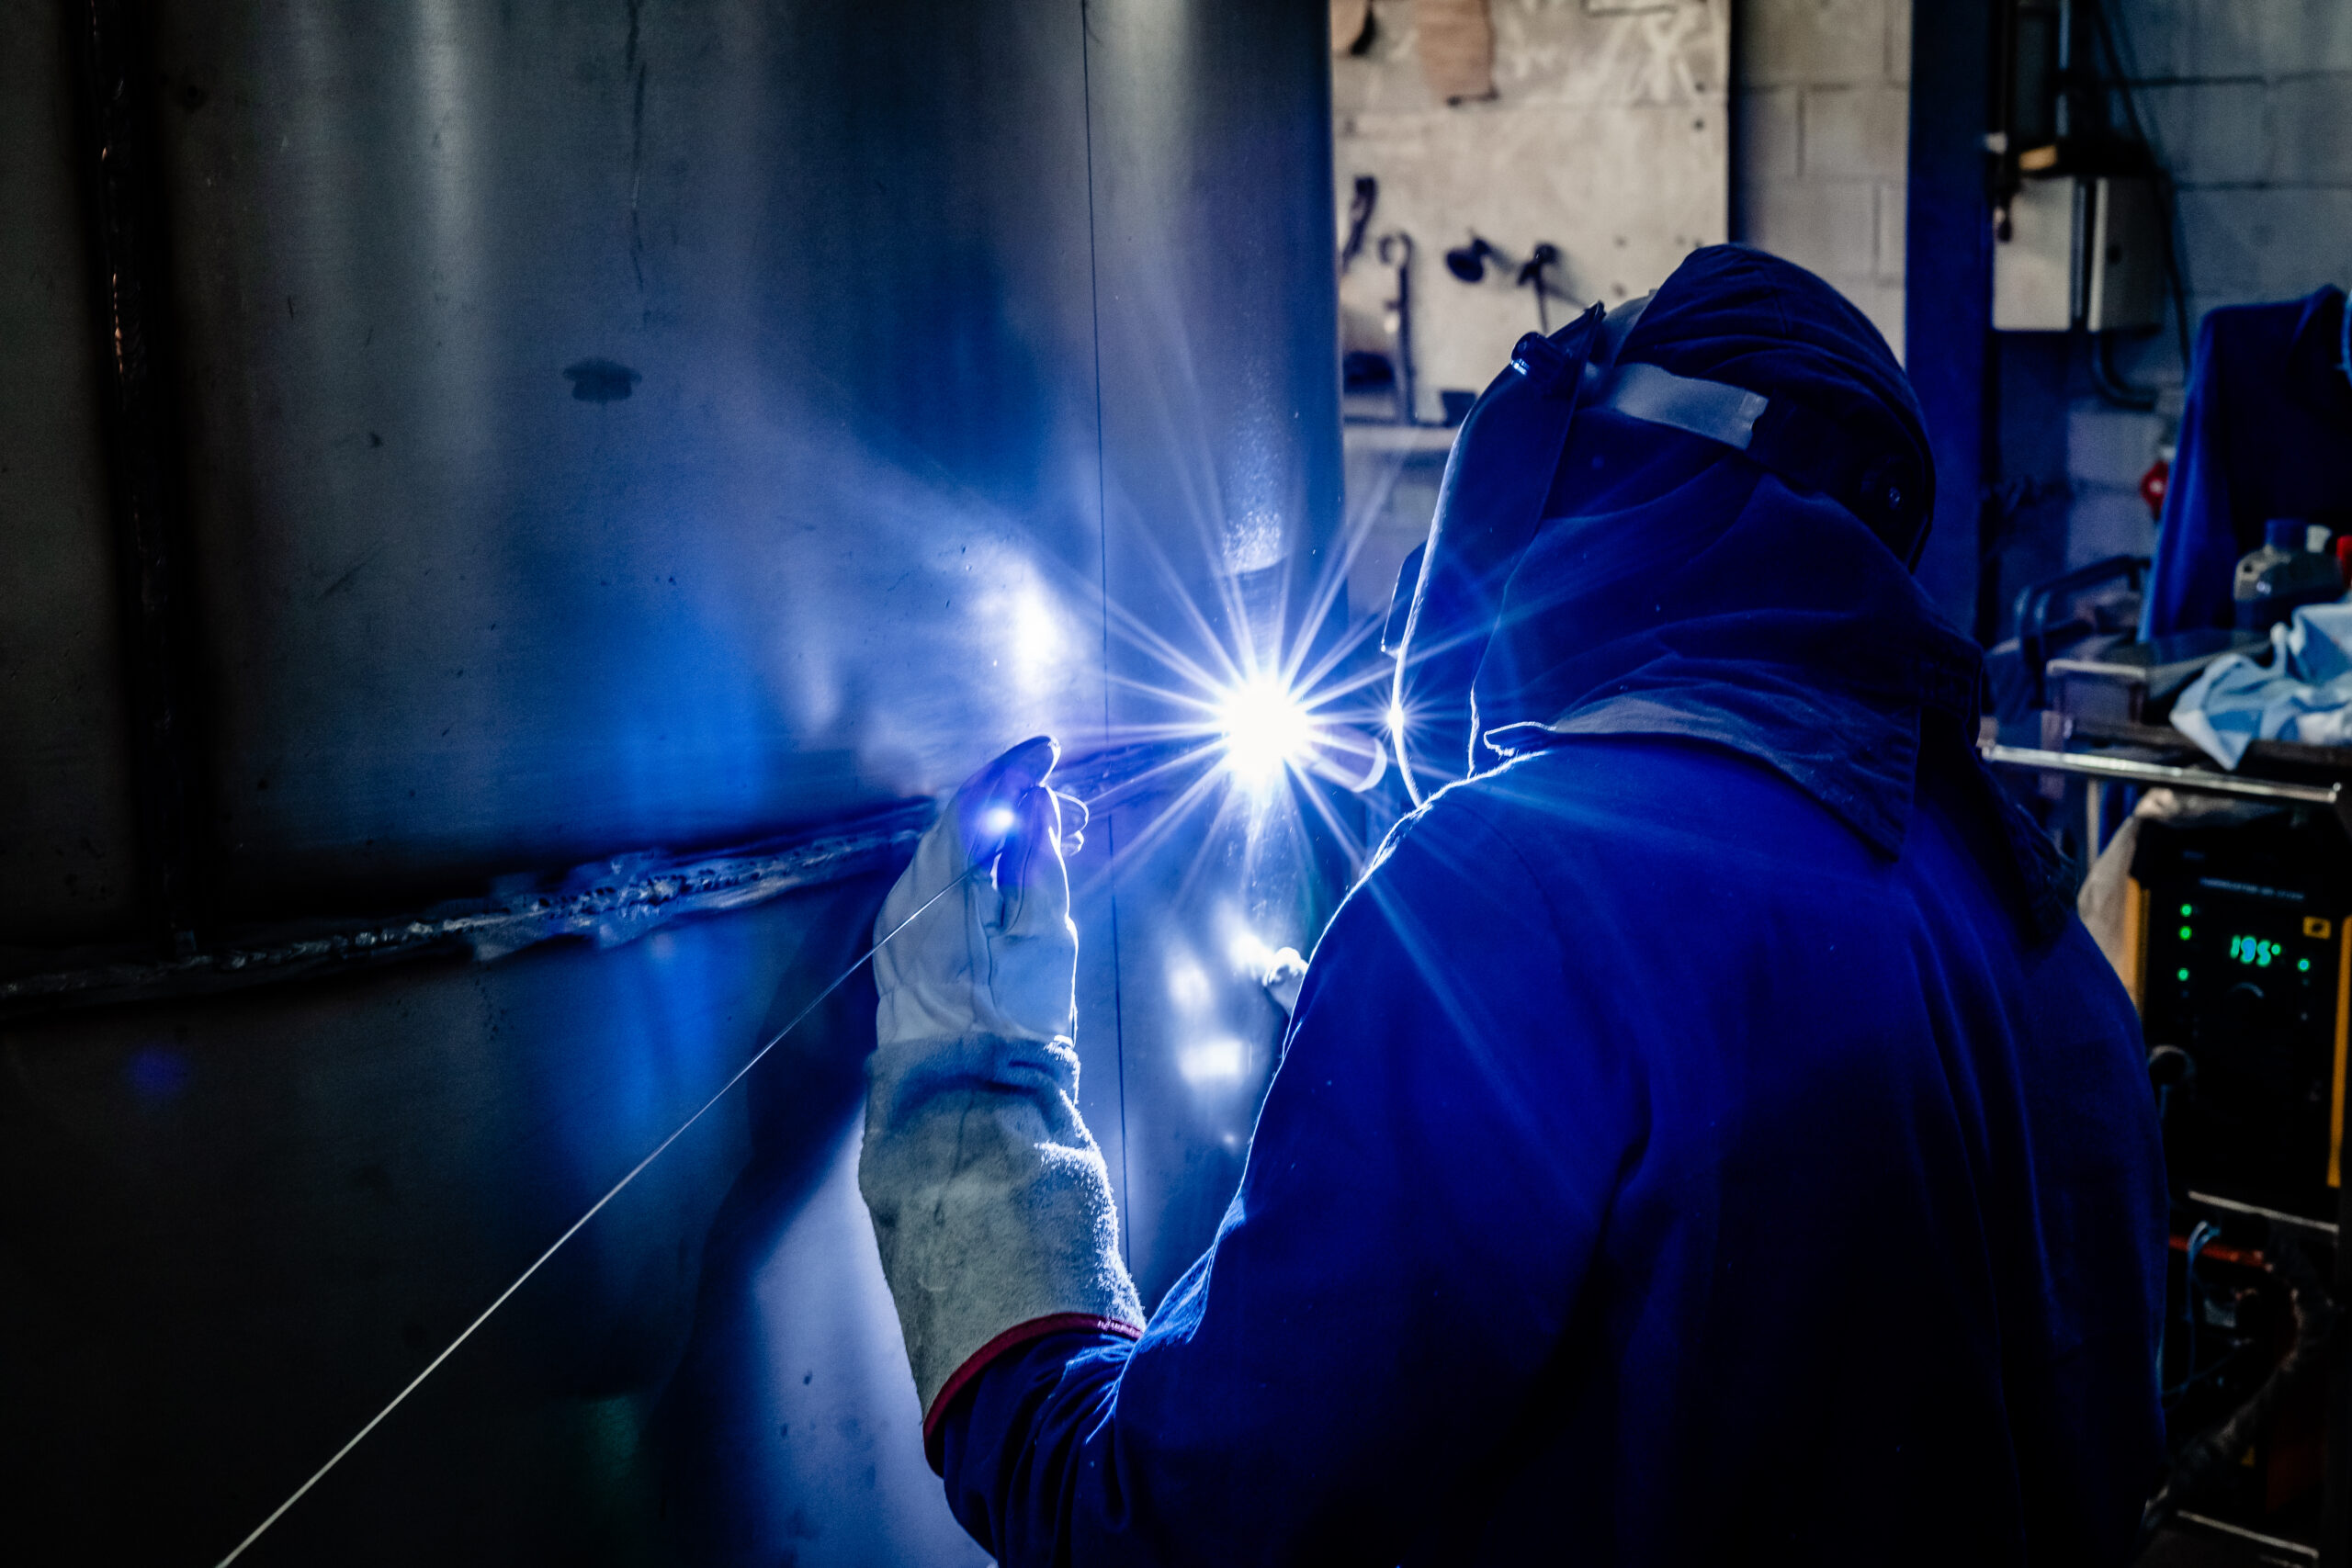
Projetos industriais integrados: como unir segurança, automação e eficiência
Entrar em uma planta industrial complexa é, em muitos casos, como entrar na cabine de um avião em pleno voo: dezenas de variáveis, sistemas interdependentes e uma única e vital expectativa – nada pode sair do controle.
Agora, imagine essa cabine com parte dos instrumentos instalados por um fornecedor, parte por outro, pontos cegos na integração com a automação e outros sem documentação completa. O piloto até decola, mas a viagem estará à mercê de surpresas e fortes turbulências podem surgir no trajeto.
Na indústria, isso acontece quando segurança, automação e eficiência são tratadas como projetos separados. Empresas como a Kroma seguem o caminho oposto, ou seja, o trabalho é pensado e executado com projetos industriais integrados, em que reatores, tanques, sistemas de agitação, segurança em áreas classificadas, automação e Data Book nascem do mesmo raciocínio de engenharia, desde o primeiro traço até a partida da linha.
Todo profissional do mercado provavelmente conhece uma planta em que existe “aquele” equipamento excelente, mas… acaba ficando "solto" no meio da fábrica. Funciona bem, mas não conversa direito com o resto da linha, gera gargalos na automação, complica a segurança em áreas classificadas e vira um desafio extra em auditorias. Esse é o resultado típico de projetos pensados peça por peça – e não como um sistema.
No cenário industrial atual, isso deixou de ser um detalhe e, comprovadamente, não funciona. É, na verdade, um risco estratégico. Cada decisão de compra impacta segurança, continuidade operacional, reputação e resultado financeiro. Por isso, há muito tempo ninguém “compra só um equipamento”. O que está em jogo é segurança de pessoas e instalações; disponibilidade da planta; previsibilidade de processo e de custos.
SEGURANÇA, AUTOMAÇÃO E EFICIÊNCIA: O TRIPÉ DA INDÚSTRIA MODERNA
Na lógica da Indústria 4.0, performance não se mede só em toneladas por hora. Ela é medida pela capacidade de operar com segurança, em conformidade com normas e legislações; controle, com dados confiáveis em tempo real; e flexibilidade para ajustar a planta a novos produtos e demandas.
1. Segurança no chão de fábrica
Em setores como farmacêutico, químico, alimentos, biotecnologia e petroquímico, é rotina lidar com atmosferas potencialmente explosivas; vapores inflamáveis; pós combustíveis; processos sob pressão e alta temperatura.
Nesses contextos, a especificação correta de equipamentos industriais à prova de explosão, em conformidade com normas como ABNT NBR IEC 60079 e com tipos de proteção como Ex d, Ex i, Ex e, Ex p, deixa de ser diferencial e passa a ser exigência básica. Significa que é mais uma questão estratégica que uma questão técnica. É proteção de vidas, continuidade do negócio e conformidade com órgãos reguladores.
2. Automação e controle de processo
A automação é o “sistema nervoso” da planta. É ela que controla pressão, temperatura, vazão, agitação, CIP (Cleaning in Place, limpeza automática sem desmontar o equipamento) / SIP (Sterilization in Place, esterilização no local), alarmes e intertravamentos; reduz a intervenção humana em tarefas repetitivas ou perigosas; garante rastreabilidade de variáveis críticas ao longo do lote.
Quando a automação entra só no fim, como “camada” em cima de um equipamento genérico, o resultado costuma ser retrabalho, remendos e perda de potencial do ativo. Em um projeto integrado, a engenharia de automação participa desde o início, ajudando a definir bocais, pontos de medição, intertravamentos e estratégias de controle.
3. Eficiência operacional
Quando segurança e automação estão integradas ao projeto mecânico e elétrico, a eficiência aparece como: menos paradas não programadas; menos desperdício de matérias-primas e utilidades; menor consumo de energia; e maior vida útil dos ativos.
É aqui que a personalização de equipamentos em aço inox, como os fabricados pela Kroma, alinhada às condições reais de operação, faz diferença: o equipamento deixa de ser um “ponto de risco” e passa a ser um verdadeiro motor de competitividade no mercado.
POR QUE PROJETOS INDUSTRIAIS INTEGRADOS SÃO ESTRATÉGICOS – E NÃO APENAS OPERACIONAIS
Comprar um reator, um tanque ou um sistema de agitação “de prateleira” pode parecer mais rápido e mais barato. Mas, na prática, esse caminho abre espaço para situações com potencial de comprometer toda a operação. Confira quatro problemas:
1- Adaptações improvisadas na obra (bicos extras, suportes improvisados, tubulações fora de padrão);
2- Retrabalho em automação e instrumentação (sensores mal posicionados, dificuldade de controle fino);
3- Conflitos entre especificações de processo, normas de segurança e realidade da planta;
4- Aumento de risco em áreas classificadas e maior exposição em auditorias.
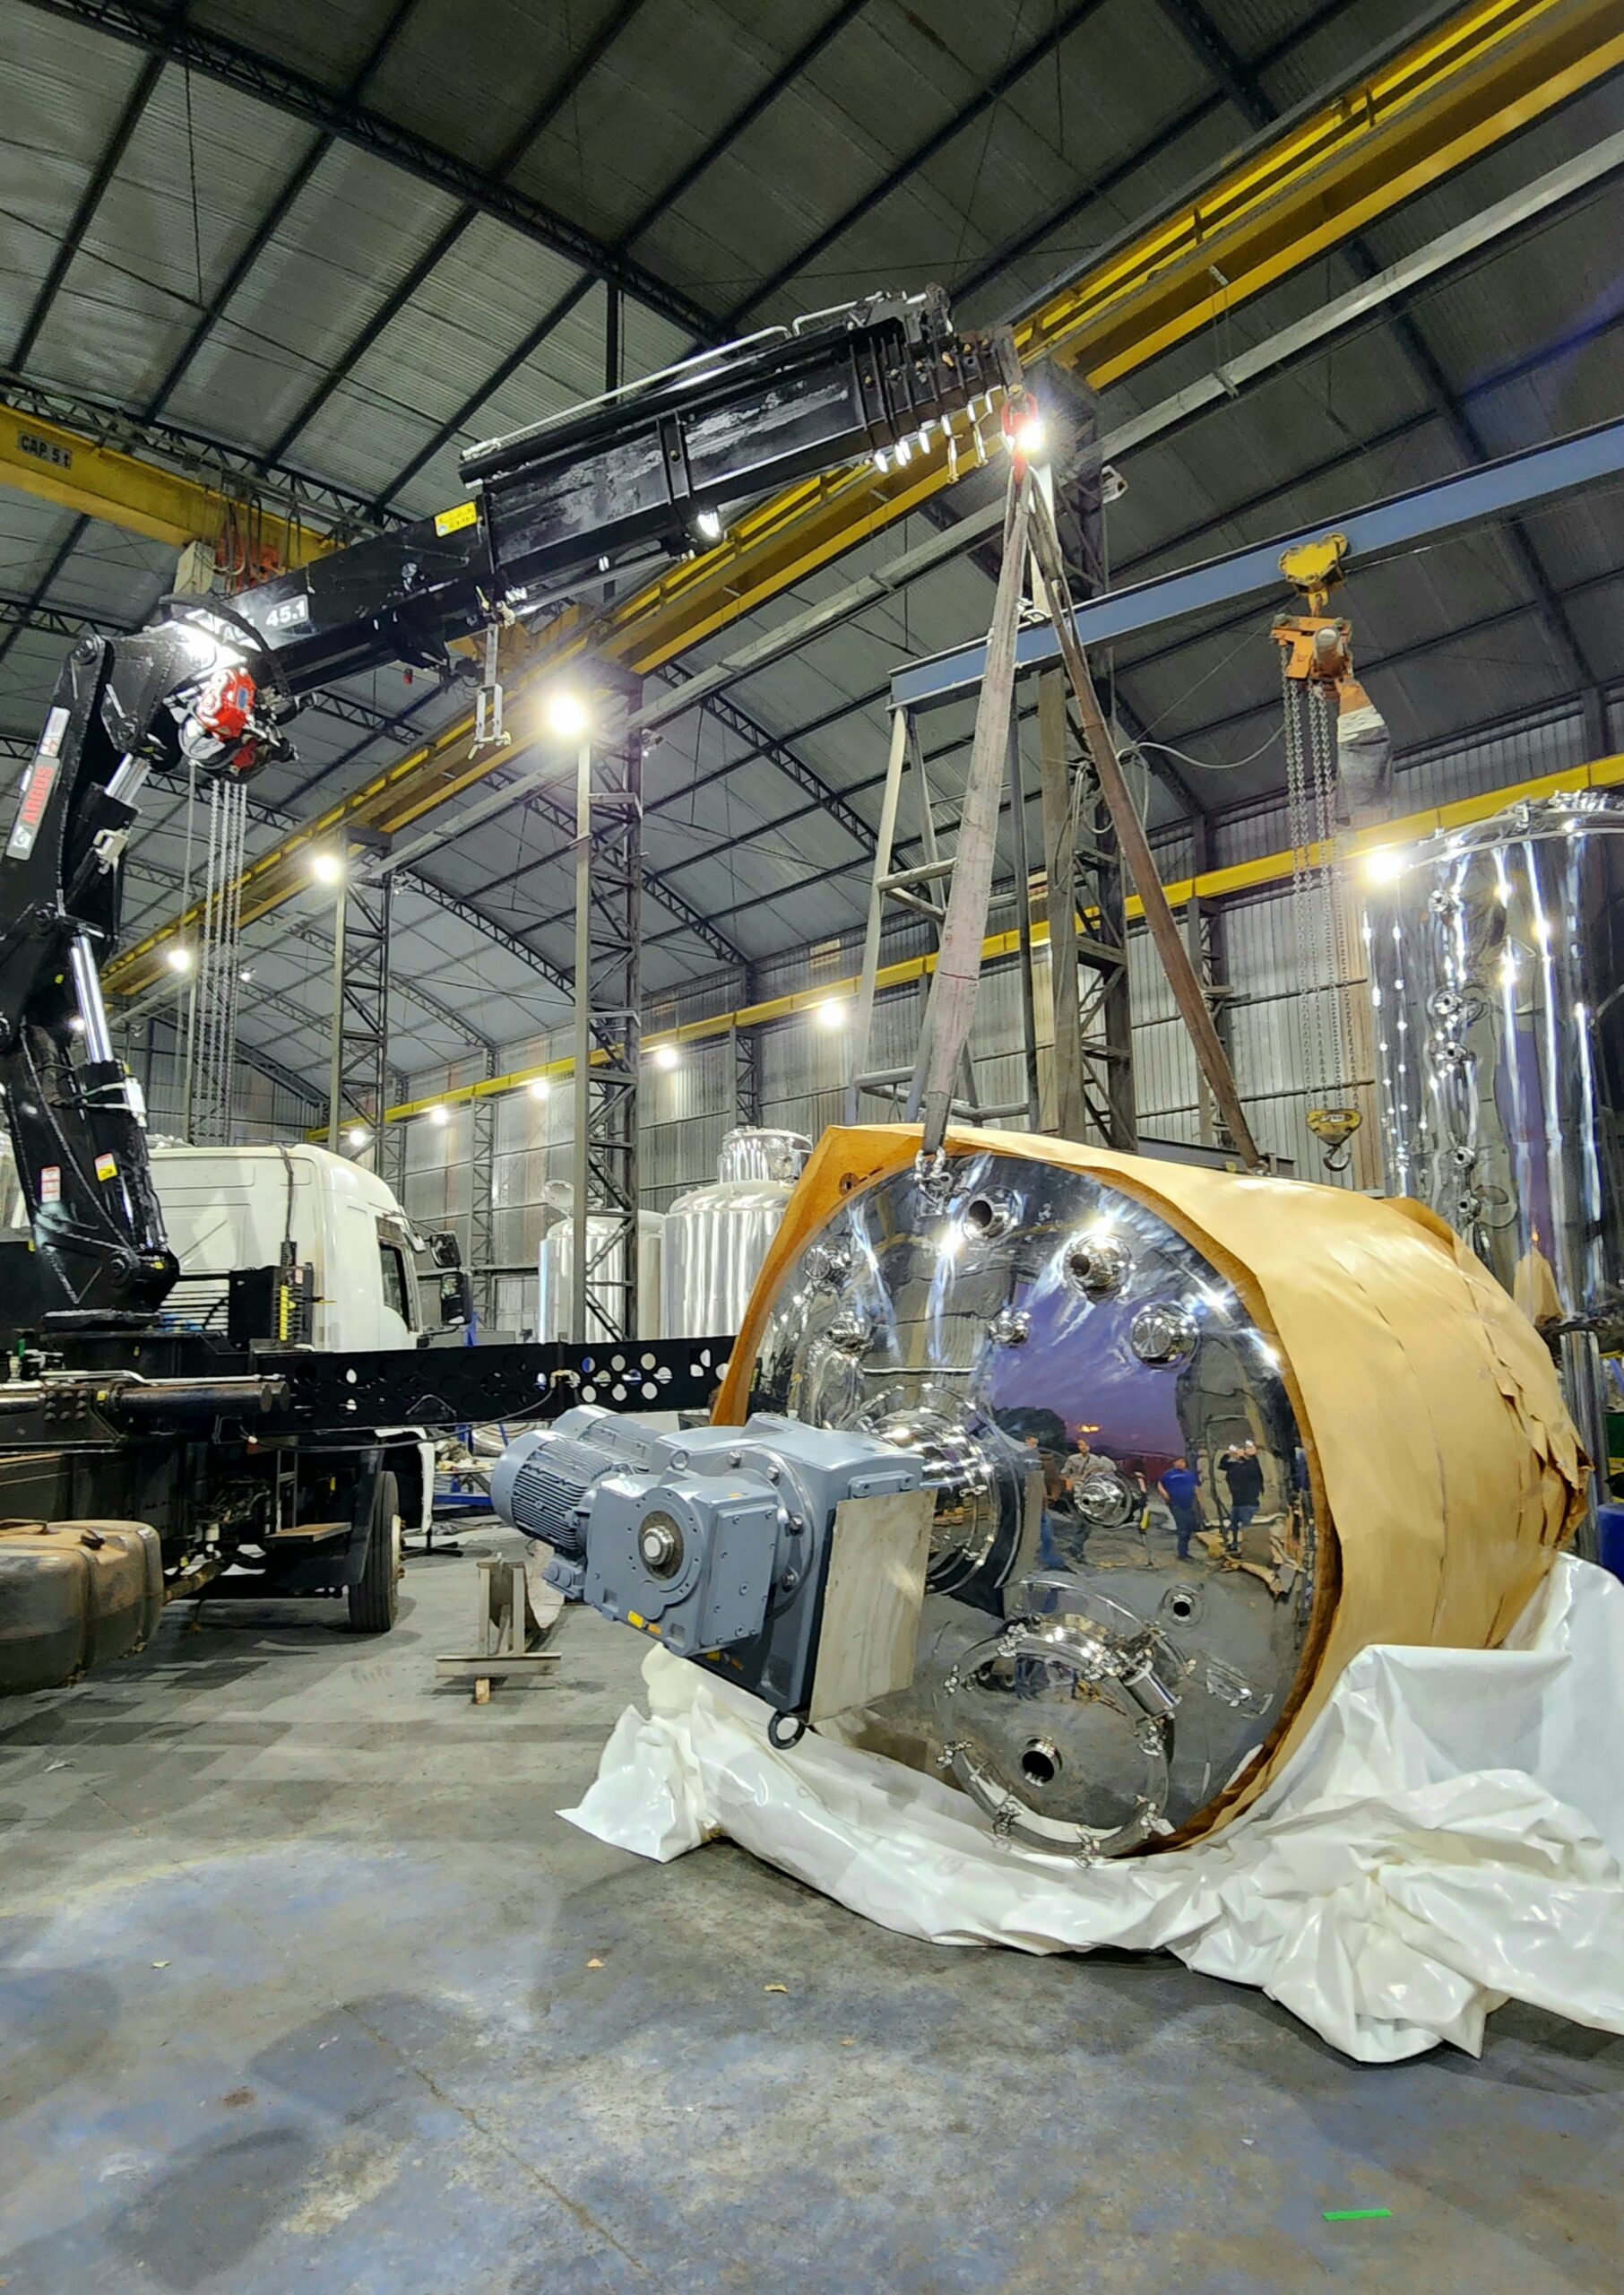
Um projeto industrial integrado faz justamente o movimento inverso. Confira quatro benefícios:
1- Parte da realidade do processo (produto, rota, criticidade, riscos).
2- Considera desde o início as normas e requisitos regulatórios (ASME, ASME-BPE, GMP, ABNT NBR IEC 60079, Anvisa, MAPA, entre outras).
3- Define equipamentos, automação, segurança e infraestrutura como um único sistema – e não como módulos isolados.
4- Fecha o ciclo com rastreabilidade e documentação (Data Book, manuais, relatórios de testes, etc.), facilitando auditorias e qualificação.
TOP 3 GANHOS ESTRATÉGICOS CLAROS COM A INTEGRAÇÃO
1- Redução de risco
Menos interfaces frágeis entre mecânica, elétrica, automação e segurança. Menos chance de “zonas cinzentas” em que ninguém sabe exatamente quem responde pelo quê.
2- Menos custo oculto
Menos retrabalho de campo, menos ajustes em cima da hora, menos paradas por incompatibilidade técnica. O CAPEX (Capital Expenditure, o investimento de capital em equipamentos e instalações) se mantém sob controle e o OPEX (Operational Expenditure, os custos operacionais do dia a dia) deixa de ser uma surpresa constante.
3- Mais previsibilidade
Uma planta integrada é mais simples de auditar, manter, expandir e qualificar. Isso reduz o esforço do time, acelera tomadas de decisão e aumenta a confiança de clientes e órgãos reguladores.
DA TEORIA À PRÁTICA: O QUE NÃO PODE FALTAR EM UM PROJETO INDUSTRIAL INTEGRADO
Na prática, um projeto realmente integrado costuma ter alguns elementos em comum: equipamentos em aço inox sob medida; segurança em áreas classificadas desde o conceito; automação pensada junto com o projeto mecânico; rastreabilidade e conformidade documental. Vamos analisar cada um deles:
Equipamentos em aço inox sob medida
Reatores, tanques, misturadores, sistemas CIP (Cleaning in Place) e skids de processo devem ser:
-dimensionados para o produto real (viscosidade, regime térmico, sensibilidade à contaminação);
-compatíveis com a rotina de limpeza e sanitização da planta;
-projetados pensando em pontos de medição, instrumentação e acessos de manutenção.
Segurança em áreas classificadas desde o conceito
Se houver risco de atmosferas explosivas, o projeto já nasce considerando:
-classificação de áreas adequada;
-especificação de motores, painéis, sensores e atuadores em versões adequadas (são elas: Ex d, Ex i, Ex e, Exp);
-filosofia de proteção: a ideia é evitar qualquer contato entre fonte de ignição e atmosfera explosiva.
Automação pensada junto com o projeto mecânico
Em vez de “colocar sensores onde sobrou espaço”, a automação define, junto do time mecânico:
-onde medir;
-o que controlar;
-como reagir a falhas e desvios;
-como integrar o equipamento ao supervisório e aos sistemas de gestão — como MES (Manufacturing Execution System, que gerencia a execução da produção), LIMS (Laboratory Information Management System, que organiza dados de laboratório e qualidade) e ERP (Enterprise Resource Planning, o sistema integrado de gestão da empresa), entre outros.
Rastreabilidade e conformidade documental
Um projeto industrial integrado não termina na partida da linha. Ele deixa como legado:
-Data Book completo, com memorial de cálculo, certificados de materiais, relatórios de solda, testes hidrostáticos, radiográficos e de rugosidade;
-manuais de operação, limpeza e manutenção alinhados às BPF;
-registros de FAT (Factory Acceptance Test, testes de aceitação em fábrica), SAT (Site Acceptance Test, testes de aceitação em campo), IQ (Installation Qualification, qualificação de instalação), OQ (Operational Qualification, qualificação de operação) e demais etapas de qualificação.
PERSONALIZAÇÃO DE REATORES E SISTEMAS EM INOX: ONDE A INTEGRAÇÃO GANHA CORPO
Um dos exemplos mais claros de projeto integrado é o reator industrial – muitas vezes, o “coração” da planta.
Em um reator bem projetado, convergem a escolha do aço inox ideal (pensando em resistência à corrosão, facilidade de limpeza e compatibilidade química com o produto); sistemas de agitação sob medida (definição de impelidores, rotações, posições e geometrias, para garantir mistura eficiente, reduzindo consumo de energia e tempo de processo); aquisição e controle de calor integrados (jaquetas, serpentinas e sistemas de aquecimento/resfriamento dimensionados para entregar o perfil térmico ideal, em sintonia com a estratégia de automação de temperatura); CIP/SIP e limpeza sanitária embutidos no projeto.
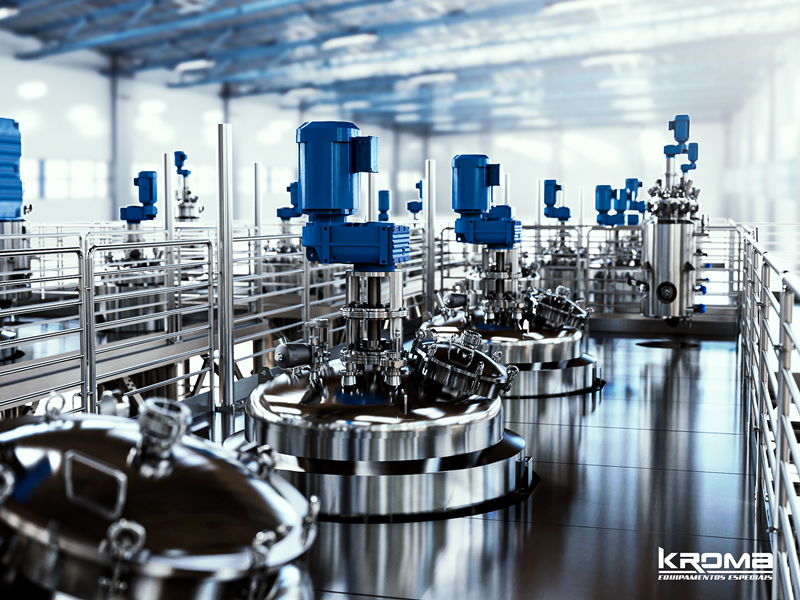
Nesse conceito, o reator já nasce preparado para CIP (Cleaning in Place) e, quando necessário, SIP (Sterilization in Place), com geometria, bocais e acabamentos internos pensados para evitar pontos de acúmulo e facilitar a higienização.
O resultado de todo esse processo de integração é que segurança, automação e eficiência não são “camadas” adicionadas depois, mas parte da própria concepção do equipamento e da linha.
TOP 3 ALAVANCAS PARA TRANSFORMAR PROJETOS EM VANTAGEM COMPETITIVA
Para quem precisa justificar investimento e apresentar resultados concretos, projetos industriais integrados e personalizados costumam destravar três grandes alavancas.
1- Mais proteção e conformidade
-Uso de equipamentos certificados e, quando necessário, à prova de explosão.
-Aderência a normas como ASME, GMP, ASME-BPE, ABNT NBR IEC 60079 e requisitos de Anvisa e MAPA.
-Menor risco de acidentes, autos de infração e não conformidades em auditorias.
2- Automação com previsibilidade e menos erro humano
-Projetos com engenharia consultiva, que já nascem preparados para automação e instrumentação.
-Uso de simulações e tecnologia para antecipar o comportamento do processo.
-Redução de intervenções manuais em tarefas repetitivas ou críticas, com impacto direto em segurança e qualidade.
3- Eficiência e durabilidade dos ativos
-Equipamentos em aço inox personalizados, com solda de alta qualidade e acabamento adequado ao processo.
-Menos paradas inesperadas, manutenção mais planejável e maior vida útil dos equipamentos.
-Melhor relação custo-benefício ao longo de todo o ciclo de vida, não apenas no momento da compra.
Para empresas que estão justamente nesse ponto – repensando projetos para integrar segurança, automação e eficiência –, vale olhar para parceiros que já nasceram e cultivam com essa mentalidade.
“Na Kroma, trabalhamos com engenharia consultiva de ponta a ponta, forte atuação em automação de processos, segurança em áreas classificadas e uma cultura sólida de rastreabilidade via Data Book, em conformidade com normas e exigências regulatórias. Nossa vocação, nossa missão, é construir projetos industriais integrados, sob medida para o processo dos nossos clientes, preparados para auditorias e prontos para sustentar o crescimento da planta nos próximos anos”, afirma Fernando dos Santos Barbosa, Diretor Comercial da Kroma.
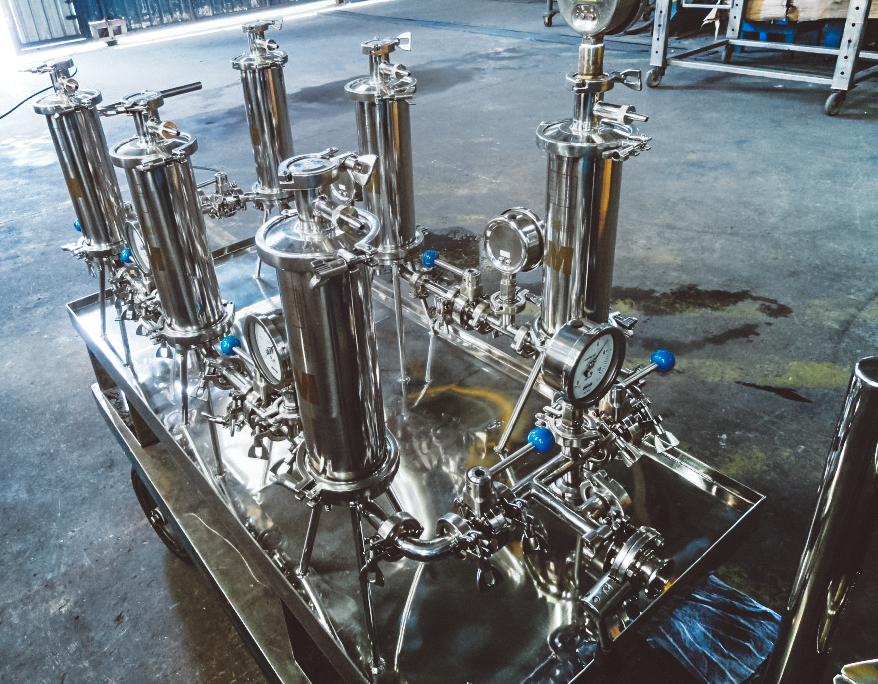
Projetos especiais em equipamentos: quando investir em soluções sob medida
Desde que o mundo é mundo, exclusividade é sinônimo de luxo. Isso sempre foi uma verdade para setores como moda, turismo, gastronomia, entre outros. Pense em um terno de alta costura, um relógio feito de modo artesanal ou um carro sob encomenda. Em processos produtivos, esse conceito vai além. Personalização. Customização. Configuração técnica. Parametrização de produto. Engenharia consultiva e dedicada. Design funcional adaptado. Ou seja, tudo que é feito sob medida, agrega valor, qualidade e desempenho. Para a indústria, isso, sim, é luxo.
As fábricas, com suas linhas de produção cada vez mais complexas e consumidores exigentes, demandam customização. Em processos industriais, não se atinge um alto nível de inovação com soluções pré-moldadas. É preciso personalizar equipamentos que se encaixem aos objetivos da empresa, elevando o nível de qualidade, eficiência e produtividade.
A indústria moderna, impulsionada por uma competitividade ferrenha, enfrenta demandas que as soluções genéricas não conseguem mais atender. A busca por um diferencial competitivo e por uma inovação real nos processos produtivos leva as empresas a um novo patamar de exigência. Nesse cenário, os projetos especiais em equipamentos se tornam a resposta estratégica. Com a personalização, as soluções são desenvolvidas sob medida.
NA PRÁTICA
Para entender na prática o que significa “sob medida” para a indústria, vamos tomar como exemplo uma farmacêutica:
A empresa precisava misturar um princípio ativo altamente sensível, que exigia um controle de temperatura extremamente preciso e um tipo de agitação específico para não degradar a fórmula. Um tanque industrial de prateleira, com um sistema de aquecimento genérico e um agitador padrão, gerava variações de temperatura que comprometiam a qualidade do produto, resultando em perdas significativas.
A solução sob medida encontrada foi projetar um tanque industrial de aço inox com um sistema de aquecimento de alta eficiência e um agitador com modelos de impelidores específicos, a fim de garantir uma homogeneização perfeita da mistura e uma temperatura constante.
O resultado foi o controle total do processo, o que eliminou a degradação do princípio ativo. A empresa não apenas reduziu o desperdício, mas também garantiu a conformidade com as rigorosas normas regulatórias, consolidando a confiabilidade de sua produção.
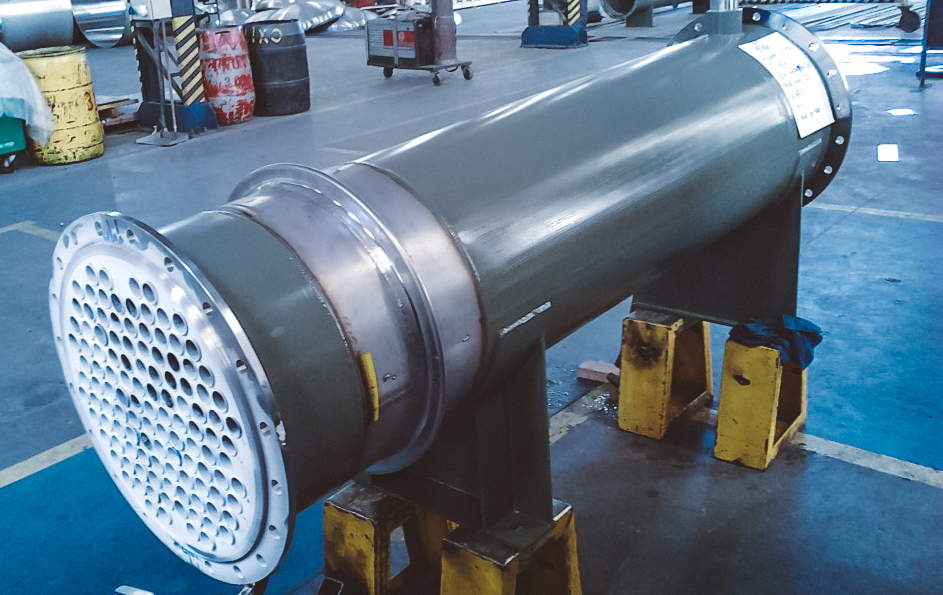
O QUE DEFINE UM PROJETO ESPECIAL
Um projeto especial em equipamentos não é um produto padronizado, mas o resultado de um processo de desenvolvimento e engenharia que atua de forma consultiva e integrada com o cliente. Ele nasce da necessidade de resolver um problema único, que exige uma solução “fora da caixa”.
Características de um Projeto Especial:
Não é um produto de prateleira
É o resultado de um processo de desenvolvimento e engenharia que atua de forma consultiva e integrada com o cliente.
Foco em problemas únicos
Nasce da necessidade de resolver um problema específico, que exige uma solução fora do padrão.
Tecnologia e inovação
A personalização de equipamentos é a base do desenvolvimento. A empresa projeta e fabrica equipamentos como agitadores e reatores que se adaptam perfeitamente às especificações do cliente.
O CÁLCULO DO RETORNO SOBRE O INVESTIMENTO
A indústria moderna é como um cofre de alta tecnologia, com processos e demandas que só podem ser resolvidos com a chave certa. Equipamentos genéricos são como chaves universais, que prometem abrir todas as portas, mas acabam abrindo bem poucas. A inovação em processos industriais, por sua vez, é a chave mestra, uma ferramenta única, feita sob medida para cada desafio. O papel da personalização de equipamentos é exatamente esse: criar a chave exata para o cofre de cada cliente, garantindo a eficiência, a segurança e a produtividade que só uma solução precisa pode entregar.
A decisão de investir em um projeto especial não é um impulso, mas um cálculo de custo-benefício que considera o futuro da empresa. Embora o custo inicial possa ser maior, os ganhos a longo prazo em eficiência, produtividade e confiabilidade justificam o investimento.
Uma solução sob medida otimiza o desempenho da indústria em todos os níveis. Ela reduz o desperdício de matéria-prima, minimiza o tempo de inatividade para manutenção e aumenta a vida útil do equipamento. A engenharia, ao analisar o processo do cliente, pode identificar oportunidades de otimização que um equipamento genérico jamais ofereceria, o que gera um retorno que se traduz em economia e incremento na lucratividade.
TOP 5 GANHOS AO INVESTIR EM PROJETOS ESPECIAIS
1- Maior eficiência e produtividade: Soluções sob medida otimizam o desempenho e se integram perfeitamente aos processos, reduzindo o desperdício e o tempo de inatividade.
2- Redução de custos a longo prazo: O investimento inicial em equipamentos personalizados é justificado pela maior vida útil, menor necessidade de manutenção e aumento da produtividade.
3- Segurança e confiabilidade: Projetos especiais são desenvolvidos para atender às normas mais rigorosas, garantindo a proteção dos profissionais e a integridade do processo produtivo.
4 - Inovação e diferenciação: A personalização de equipamentos é uma forma de inovação que confere à empresa um diferencial competitivo no mercado.
5- Flexibilidade e adaptação: A engenharia especializada da Kroma garante que as soluções se adaptem a diferentes tipos de demanda e a processos que exigem precisão e controle.
ENGENHARIA E SEU PAPEL DA PERSONALIZAÇÃO
Investir em projetos especiais não é apenas uma questão de tecnologia, mas de engenharia e adaptação. A confiança de uma parceria com um especialista como a Kroma, que entende a fundo os processos e as demandas de cada setor, é o que transforma o custo inicial de uma solução sob medida em um investimento com retorno garantido a longo prazo.
A personalização dos equipamentos é a base do desenvolvimento. “Projetamos e fabricamos equipamentos como agitadores e reatores que se adaptam às especificações do cliente, seja em termos de materiais, geometria ou condições de operação. A flexibilidade é a chave. A Kroma oferece soluções que se adequam a diversos setores da indústria, como farmacêutica, cosmética e química, e a diferentes tipos de demandas. A nossa tecnologia assegura que o desempenho do equipamento seja o melhor possível. Essa abordagem de engenharia consultiva é o que nos diferencia no mercado”, afirma Cleber Gonçalves, Diretor industrial/Financeiro da Kroma.
A confiabilidade é outro fator crucial. A Kroma segue rigorosamente as normas técnicas de reconhecimento internacional, como ASME e GMP, e os requisitos da Anvisa. A qualidade da engenharia da empresa é a base para a segurança e a confiabilidade dos seus produtos. Da inspeção de fornecedores à certificação da matéria-prima, cada etapa é documentada em um Data Book, um documento completo que serve como prova da conformidade do equipamento em auditorias.
A engenharia faz toda a diferença em processos que exigem precisão e controle. Em setores como o de alimentos e farmacêutico nos quais a higiene e a integridade do produto são imprescindíveis, a personalização de equipamentos é fundamental. A Kroma, por exemplo, projeta e fabrica equipamentos com acabamento superficial de alta qualidade (baixo rugosidade superficial), o que impede o acúmulo de resíduos e facilita a limpeza.
A inovação da Kroma se reflete na sua capacidade de customizar soluções para cada cliente. Com uma equipe de engenharia altamente especializada, oferece soluções sob medida, que se integram à realidade de cada planta fabril. "Mais que nosso trabalho, nossa paixão é produzir equipamentos que fazem a diferença nas indústrias e se refletem nos produtos que são oferecidos aos consumidores. Para isso, é preciso entender a demanda do cliente e traduzir tudo em um produto que resolve o problema de forma única", completa Cleber Gonçalves.
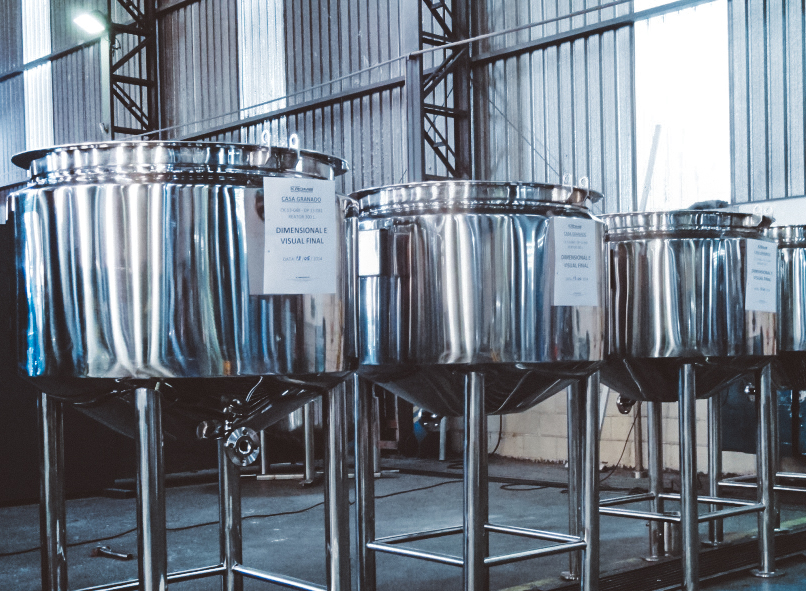
Tanques industriais em aço inox: vantagens e diferenciais para empresas
Em linhas de produção, o tanque industrial pode ser comparado a um coração. Em seu interior, o fluxo da vida é um processo contínuo. Para que esse “órgão” siga pulsando o ritmo das operações, precisa ser feito de um material resistente, confiável e durável. Por isso, o aço inox surge como a escolha segura para garantir segurança e eficiência na fábrica e qualidade dos produtos no mercado.
Em ambientes industriais, onde cada componente da linha de produção tem um papel crítico, a escolha do material para tanques industriais é uma decisão estratégica. São mais do que meros recipientes para armazenagem e processos de matéria prima e, por isso, precisam ser moldados para assegurar qualidade, higiene, resistência e durabilidade.
Nesse contexto, o aço inox se consolida como o material ideal, um pilar fundamental para a eficiência e a produtividade de qualquer empresa, especialmente as que fazem da inovação um modelo de negócios para o presente e para o futuro.
A instalação de tanques de alta qualidade jamais deve ser encarada como despesa, mas investimento. Um compromisso com a confiabilidade e o custo-benefício a longo prazo. O aço inox, com suas propriedades únicas, garante que o equipamento seja capaz de suportar as mais diversas condições de indústria, desde ambientes com agentes corrosivos até a manipulação de alimentos ou produtos farmacêuticos que exigem um controle sanitário rigoroso. A escolha por um tanque de aço inox é, portanto, a garantia de uma operação segura e com um desempenho superior.
O MATERIAL IDEAL PARA SETORES DE ALTA EXIGÊNCIA
A versatilidade do aço inox o torna o material de escolha para uma ampla gama de setores industriais.
Na indústria farmacêutica, por exemplo, na qual a contaminação é um risco constante, a superfície não porosa do aço inox é o que garante a higiene e a integridade do produto final. Essa mesma lógica se aplica ao setor de alimentos, onde a resistência à corrosão e a facilidade de limpeza são essenciais para o cumprimento de normas sanitárias.
A indústria química é outro setor que se beneficia da resistência do aço inox. O material é capaz de suportar a manipulação de produtos químicos agressivos, que poderiam danificar outros materiais, o que aumenta a durabilidade do equipamento e garante a segurança da operação.
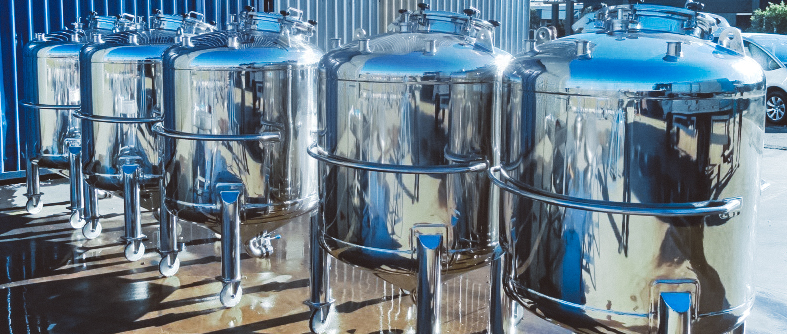
TOP 5 VANTAGENS DE USAR AÇO INOX EM TANQUES INDUSTRIAIS
1- Higiene Superior: A superfície lisa e não porosa do aço inox impede o acúmulo de resíduos e microrganismos, tornando limpeza e sanitização fáceis e eficientes.
2- Alta Durabilidade: O material resiste à corrosão e à oxidação, garantindo uma vida útil longa e menor necessidade de substituição.
3- Segurança e Integridade do Produto: O aço inox é inerte, o que significa que não reage com os líquidos armazenados, preservando a qualidade e a segurança do produto final.
4- Resistência a Ambientes Extremos: O material suporta condições diversas, como a manipulação de produtos químicos agressivos ou variações de temperatura.
5- Ótimo Custo-Benefício a Longo Prazo: Apesar do investimento inicial, sua longa vida útil e baixa necessidade de manutenção geram economia e aumentam a produtividade da empresa.
O IMPACTO DA ENGENHARIA NO DESEMPENHO E CUSTO-BENEFÍCIO
A durabilidade e a higiene de um tanque em aço inox não se limitam ao material em si, mas se aprofundam na engenharia por trás do equipamento. Um projeto bem-feito e com foco na eficiência pode ter um impacto direto no desempenho e na relação custo-benefício da empresa.
A qualidade da solda, a escolha do tipo de aço inox (austenítico, ferrítico, duplex), o acabamento da superfície (baixo rugosidade superficial) e a personalização dos componentes, como agitadores e sistemas de aquecimento, são fatores que determinam a vida útil do equipamento e a sua produtividade.
Um tanque em aço inox feito a partir de um projeto de engenharia superior minimiza o tempo de inatividade para manutenção, reduz o desperdício de líquidos e garante a confiabilidade do processo produtivo.
SETORES QUE MAIS SE BENEFICIAM DO AÇO INOX
Indústria Farmacêutica
Essencial para evitar a contaminação e garantir a integridade dos produtos, com superfícies fáceis de sanitizar e alta resistência.
Indústria de Alimentos
Garante que o material seja inerte e que não altere a composição dos produtos, além de atender às rigorosas normas sanitárias.
Indústria Química
A resistência do aço inox permite a manipulação de líquidos e substâncias agressivas, o que garante a segurança da operação e a durabilidade do equipamento.
Biotecnologia e Cosmética
Setores que demandam alta precisão e higiene, onde o material é ideal para a manipulação de produtos com composições delicadas.
O INÍCIO DE UMA NOVA ERA
A história do aço inox na indústria é, na verdade, a história da busca por um material que pudesse resolver os problemas crônicos e que afetavam diretamente a qualidade e a segurança da produção. Por anos, os tanques industriais eram frequentemente fabricados com materiais como aço carbono e ferro galvanizado. Embora fossem de custo inicial mais baixo, essas soluções se tornaram um gargalo para a indústria, que se modernizava e exigia mais confiabilidade.
O principal desafio desses materiais era a corrosão. O aço carbono, era altamente suscetível à oxidação em contato com líquidos e agentes químicos. Para evitar que os produtos fossem contaminados, era necessário aplicar revestimentos internos, como resinas, que tinham vida útil limitada e exigiam frequentes paradas para manutenção. O ferro galvanizado, embora oferecesse uma camada de zinco como proteção, era igualmente vulnerável a danos.
Foi a partir da década de 1950 que o aço inox começou a se consolidar como o material definitivo. Sua resistência à corrosão, inerente à sua composição de ferro e cromo, eliminou a necessidade de revestimentos, reduzindo drasticamente os custos e o tempo de manutenção. A superfície lisa e não porosa do material também estabeleceu um novo e superior padrão de higiene, que se tornou fundamental para setores como alimentos e farmacêutica.
A chegada do aço inox representou uma verdadeira inovação para a fabricação de tanques industriais. A qualidade de um processo não dependia mais de revestimentos frágeis, mas da durabilidade e resistência de um material que podia ser projetado para durar por décadas, impulsionando a eficiência e a produtividade de toda a indústria.
A PERSONALIZAÇÃO COMO PILAR DA INOVAÇÃO
A relação custo-benefício de um tanque de aço inox é medida pela sua durabilidade e pela sua eficiência a longo prazo. “A Kroma auxilia os clientes a entender essa equação, oferecendo matéria-prima de alta qualidade e um projeto que vai além da fabricação, considerando fatores como desempenho e oferecendo resultados mensuráveis. Além disso, fornecemos um documento completo (Data Book) que comprova a qualidade e a conformidade do equipamento, um diferencial importante em auditorias”, afirma Fernando dos Santos Barbosa, Diretor Comercial da Kroma.
A inovação nos processos industriais ganha força quando é impulsionada pela personalização. Empresas como Kroma entendem que cada cliente tem uma necessidade única. Além de material de alta qualidade, a empresa não se limita a oferecer um produto padronizado, mas uma solução sob medida, que se integra à realidade de cada planta. Essa abordagem de engenharia consultiva se reflete em projetos que reduzem a intervenção humana, minimizam o desperdício e aumentam a eficiência.
“A Kroma utiliza uma série de tecnologias e ferramentas de ponta para garantir a excelência nas operações. Nos agitadores, por exemplo, desenvolvemos diversos modelos de impelidores para atender a praticamente todas as necessidades de processos de agitação existentes na indústria”, garante Fernando dos Santos Barbosa. A empresa também possui tecnologia C.F.D. (fluido-dinâmica computacional), que permite simular o desempenho dos produtos, o que garante previsibilidade, aliada a qualidade e a durabilidade.
O compromisso da empresa com a qualidade da matéria-prima aliada a personalização é um diferencial que se consolida com a experiência. "A escolha do material e a engenharia por trás de cada tanque são a base da nossa inovação. Para a Kroma, o mais
importante é entender a necessidade do cliente e entregar uma solução que garanta a qualidade, a segurança e a eficiência em todos os seus processos", completa o Diretor Comercial da Kroma.
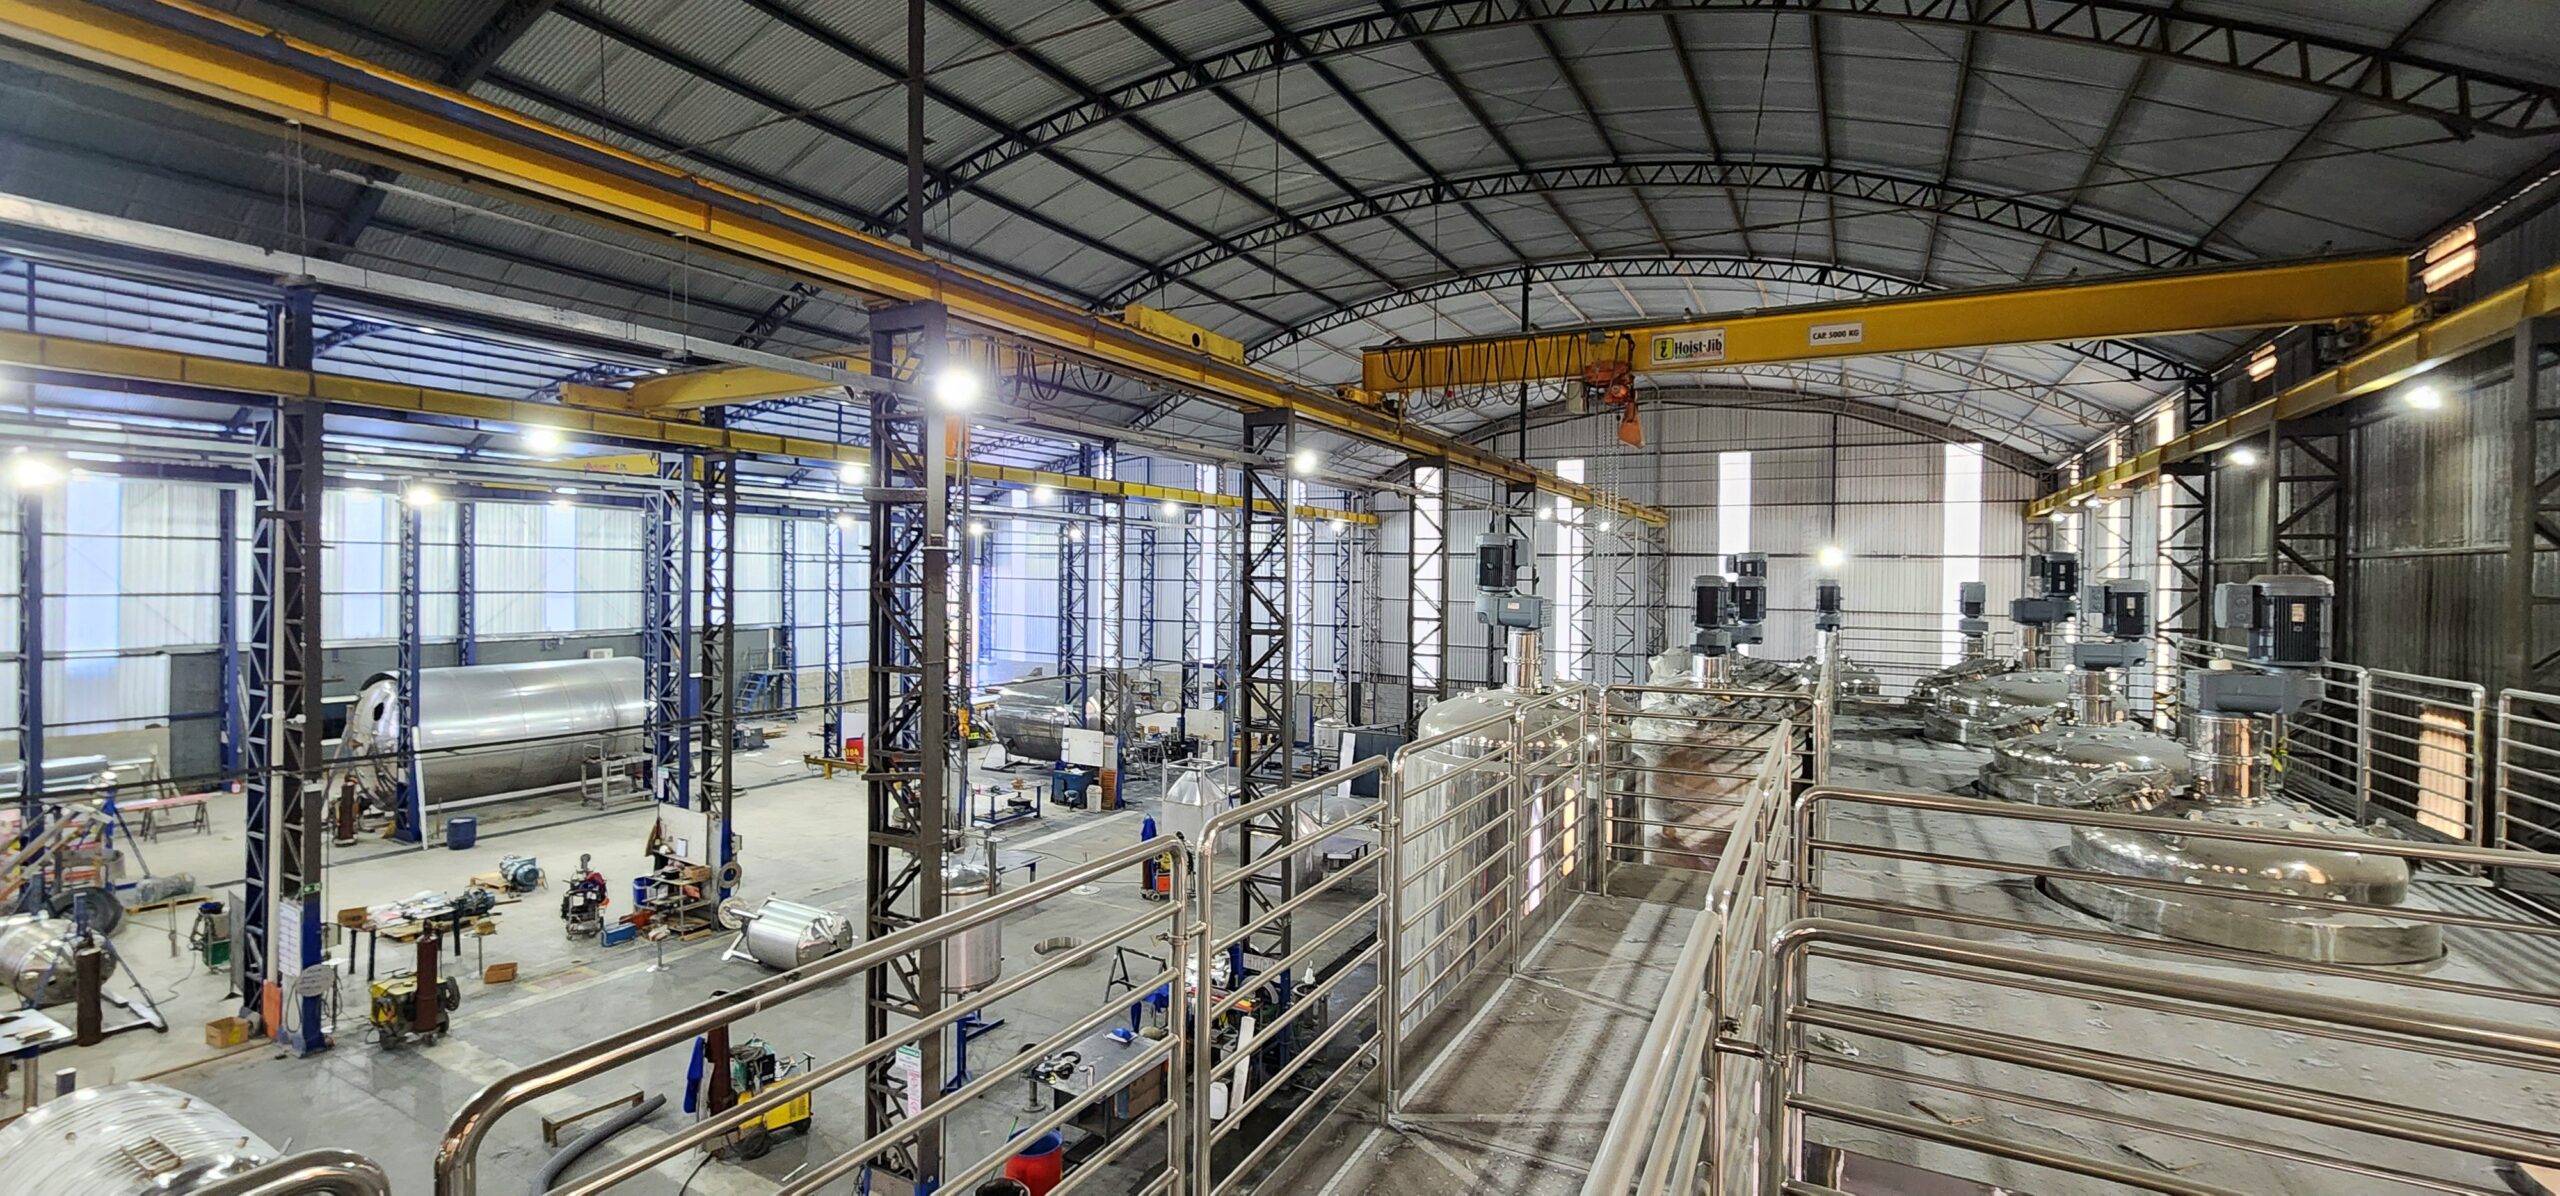
Equipamentos à prova de explosão: segurança máxima em ambientes industriais
Faísca é uma palavra com “duas caras”. Pode representar a centelha de uma ideia capaz de revolucionar o mundo. E pode ser o estopim de um incêndio. No mundo industrial, valem os dois. Pode ser a energia do pensamento que move a inovação ou a fagulha que detona uma catástrofe. Engenheiros e empresários preferem, claro, o conceito positivo. Para evitar o negativo, desenvolvem equipamentos à prova de explosão a fim de garantir segurança máxima em ambientes industriais.
A principal função desses equipamentos não se resume a evitar a explosão em si, mas prevenir a ignição de gases, vapores, poeiras ou fibras inflamáveis que podem estar presentes no ambiente industrial. Desta forma, agem como uma barreira, garantindo que qualquer faísca, arco elétrico ou superaquecimento gerado no seu interior seja contido, sem que a energia acabe sendo liberada para o ambiente externo e cause um desastre.
Para que qualidade e eficiência andem de mãos dadas com a segurança, a grande questão a ser respondida é: como manter a faísca da inovação acesa, sem permitir que o risco de acidentes graves se torne uma realidade? A resposta está na tecnologia e na engenharia de precisão, que desenvolveram os equipamentos à prova de explosão. Quando fabricados adequadamente, são verdadeiramente as barreiras de contenção que oferecem a garantia de que a operação pode continuar sem margem para imprevistos. Imprevistos capazes de levar uma empresa à ruína e, muito mais grave, colocar vidas em perigo.
SETORES QUE EXIGEM A MÁXIMA SEGURANÇA
Indústria Farmacêutica: O manuseio de substâncias inflamáveis e a necessidade de esterilização tornam a prevenção de explosões uma prioridade.
Indústria de Alimentos: O processamento de grãos, açúcares e outros materiais pode gerar poeiras explosivas, o que exige o uso de equipamentos à prova de explosão.
Biotecnologia: O manuseio de agentes biológicos e substâncias inflamáveis exige o uso de soluções que garantam a segurança da operação.
Indústria Química e Petroquímica: A presença de gases e vapores inflamáveis exige o uso de soluções específicas para garantir a segurança da operação.
SEGURANÇA EM PRIMEIRO LUGAR
A segurança no trabalho em ambientes que podem oferecer risco é um tema que exige a máxima atenção e o uso da tecnologia mais avançada. Quando a presença de gases, vapores, poeiras ou fibras inflamáveis cria atmosferas explosivas, transformando um processo rotineiro em um cenário de alto risco, os equipamentos à prova de explosão deixam de ser um diferencial, mas uma exigência regulatória que garante a proteção dos profissionais, asseguram a confiabilidade da operação e a durabilidade dos ativos.
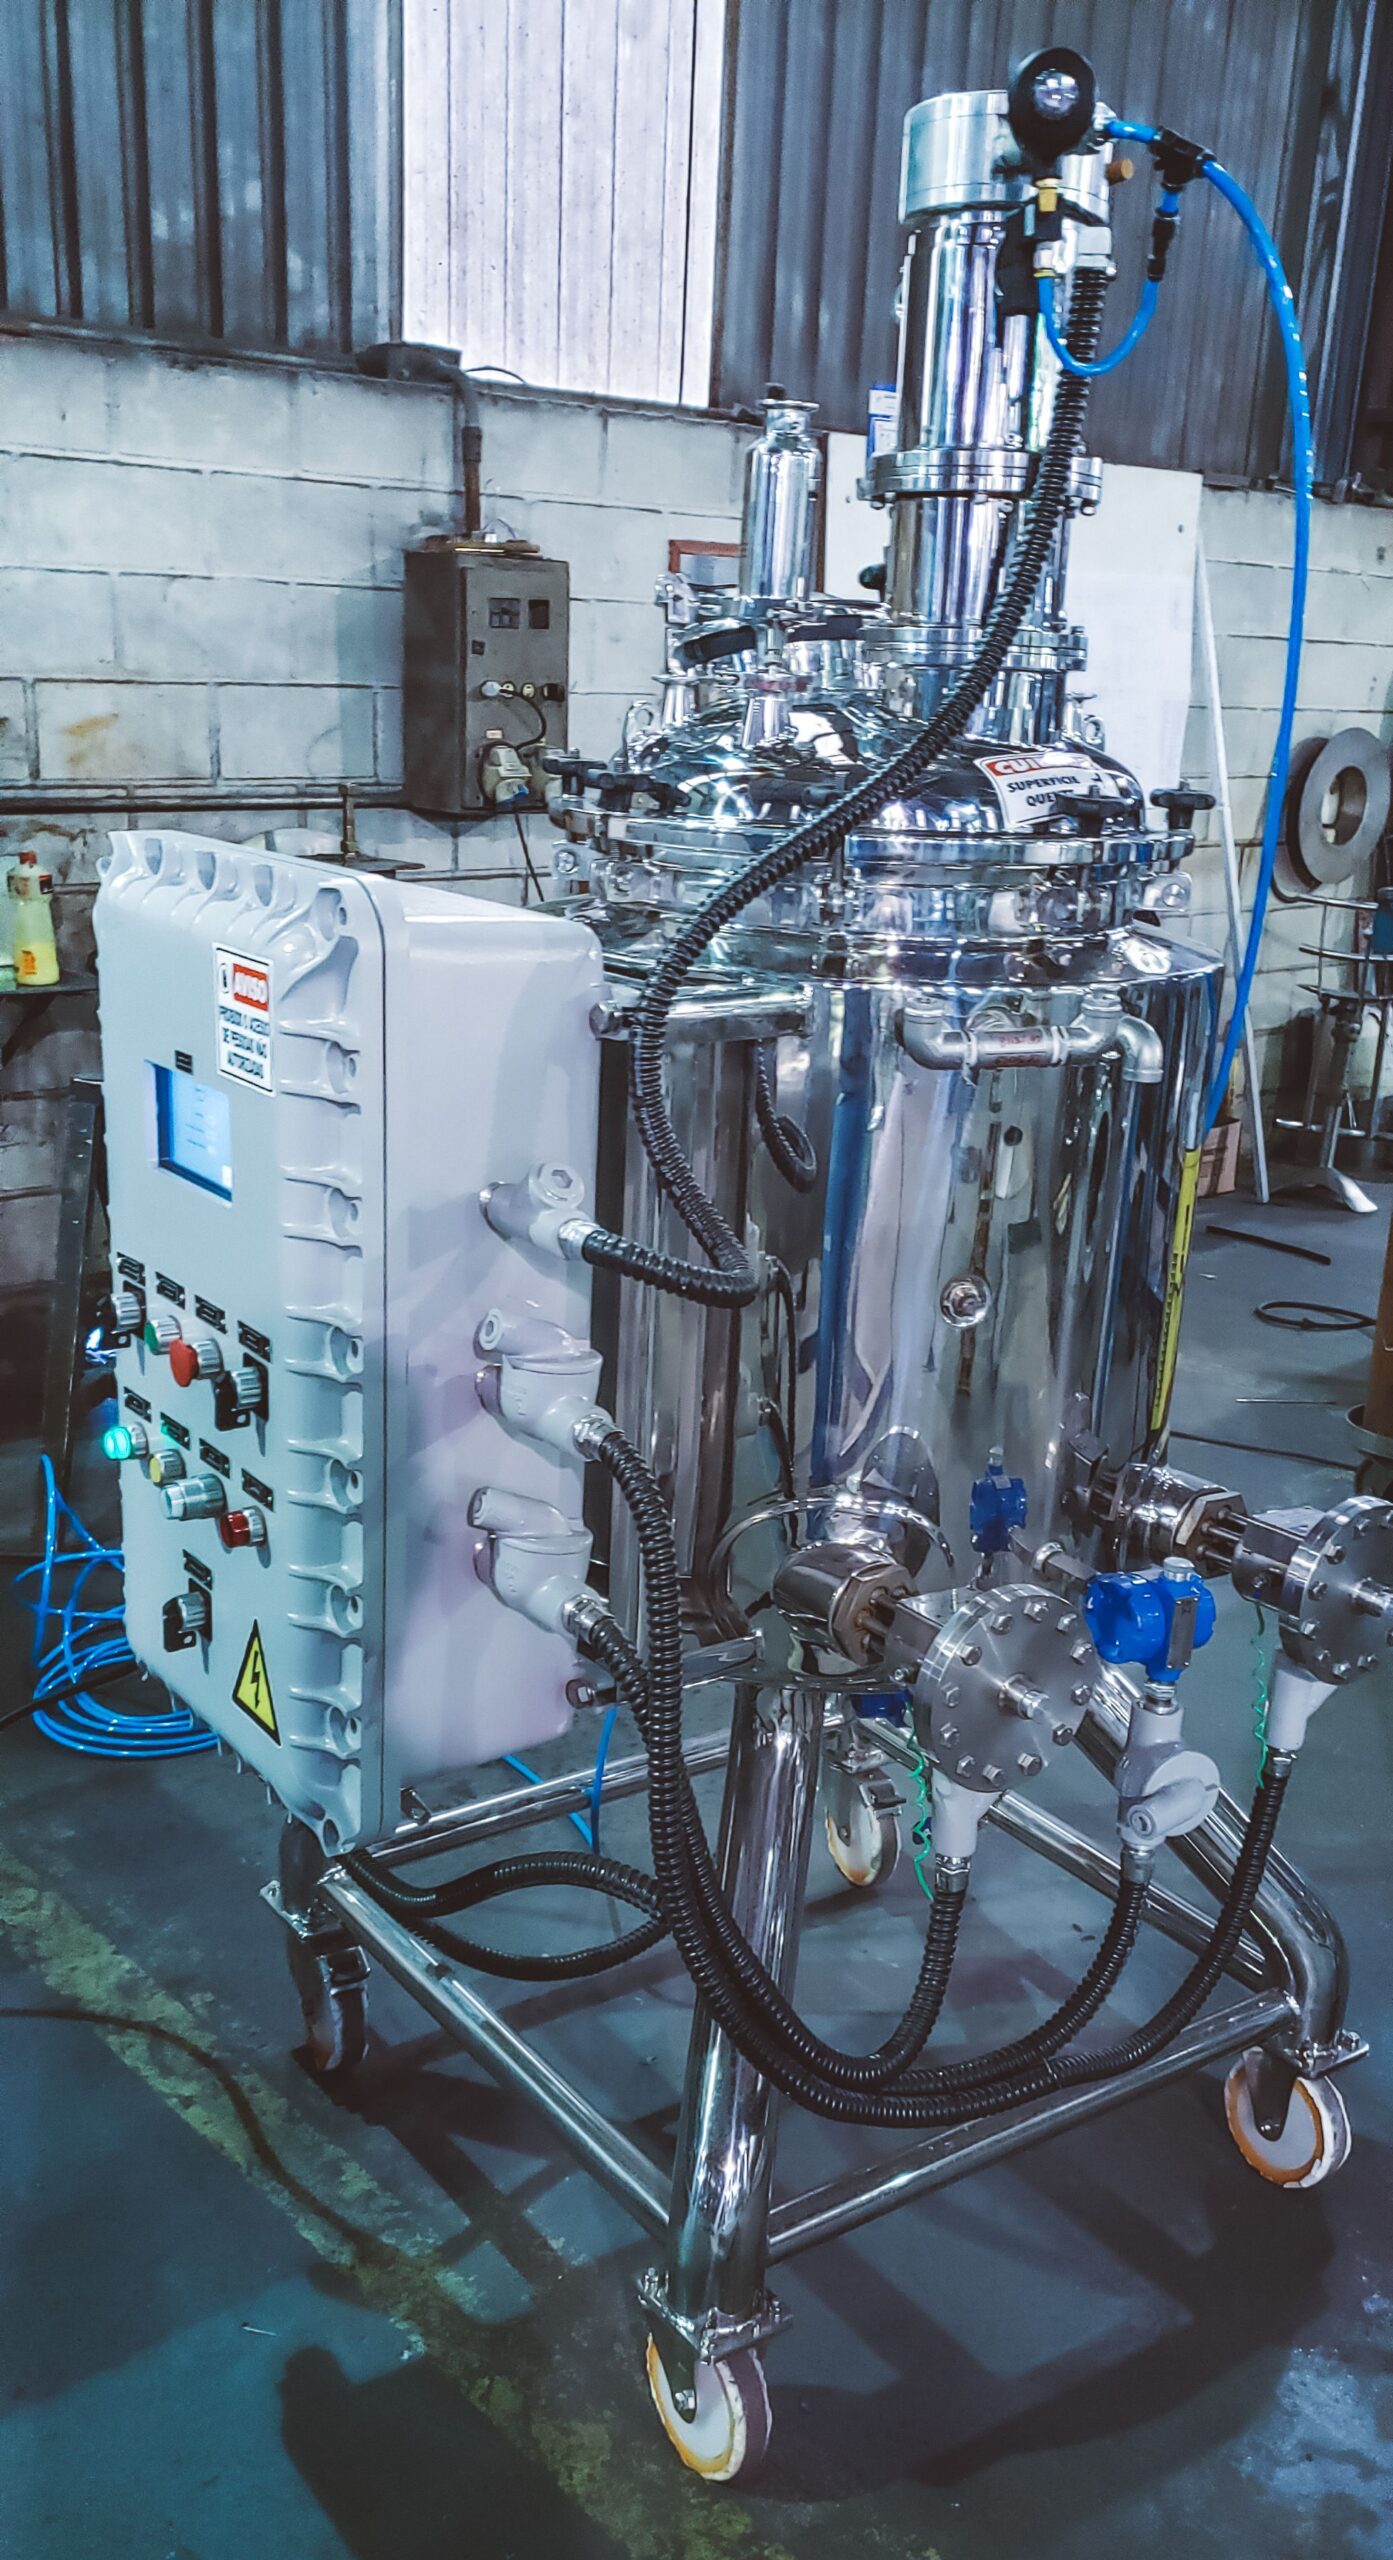
O investimento em equipamentos industriais projetados para esses cenários é a base de uma cultura de prevenção. E uma cultura de prevenção sólida não pode se resumir a um processo de fiscalização. Precisa de ações concretas em relação a adoção de soluções que atuam diretamente para eliminar a causa do problema, ou seja, a ignição. Reforçando o conceito; a tecnologia desenvolvida na fabricação desses equipamentos atua para que qualquer faísca ou superaquecimento, que possa ser gerado durante a operação, seja contido no seu interior, sem que haja qualquer possibilidade de contato com o meio externo.
TOP 5 BENEFÍCIOS DE EQUIPAMENTOS À PROVA DE EXPLOSÃO
1- Proteção de Vidas: A tecnologia previne a ignição de gases e vapores, eliminando o risco de explosões e protegendo a integridade física dos profissionais.
2- Segurança da Operação: A confiabilidade dos equipamentos garante que a produção continue sem a ameaça de interrupções catastróficas, mesmo em ambientes de risco.
3- Durabilidade dos Ativos: O uso de materiais como o aço inox, com alta resistência mecânica e à corrosão, assegura uma vida útil mais longa para o equipamento, mesmo em condições extremas.
4- Cultura de Prevenção: O investimento em soluções específicas promove uma cultura de segurança na empresa, indo além da fiscalização e focando na eliminação da causa do problema.
5- Garantia de Conformidade: Os equipamentos à prova de explosão seguem normas regulatórias rigorosas, o que garante a conformidade e a segurança do equipamento em auditorias.
A TECNOLOGIA QUE PROTEGE VIDAS
Agora que a ideia dessa tecnologia foi “pisada e repisada”, a pergunta basilar é: o que são exatamente equipamentos à prova de explosão?
De forma simplificada, são dispositivos projetados e construídos para operar em áreas classificadas — locais onde o risco de uma explosão é permanente ou ocasional. A sua função é evitar que qualquer fonte de ignição (faísca, arco elétrico, superfície quente) seja liberada para o ambiente externo, onde a atmosfera explosiva está presente.
Essa proteção se baseia em 4 diferentes modelos:
1- Invólucro à prova de explosão (Ex d)
Invólucro robusto que suporta a pressão de uma explosão interna, impedindo que ela se propague.
2- Segurança intrínseca (Ex i)
Tecnologia que limita a energia elétrica de um circuito, evitando que gere uma faísca capaz de causar a ignição.
3- Segurança aumentada (Ex e)
Tecnologia que evita arcos elétricos e superaquecimento em componentes, mesmo em condições anormais de operação.
4- Proteção por pressurização (Ex p)
Invólucro que é mantido com pressão positiva, o que impede a entrada de gases e vapores inflamáveis.
Com engenharia de ponta, empresas como a Kroma dominam essas tecnologias. A empresa projeta e fabrica equipamentos industriais que cumprem os requisitos técnicos de cada área classificada. A confiabilidade dessas soluções é reforçada pelo uso de aço inox, um material com alta resistência mecânica e à corrosão, o que garante a integridade do equipamento mesmo em condições extremas, além da durabilidade.
NORMAS E CERTIFICAÇÃO COMO GARANTIA
A escolha por equipamentos à prova de explosão não é uma questão de preferência, mas de regulamentação. No Brasil, normas como as da ABNT NBR IEC 60079 estabelecem os requisitos de segurança e certificação.
A Kroma segue rigorosamente as normas técnicas de reconhecimento internacional, como ASME e GMP, e os requisitos da Anvisa. A qualidade da engenharia da empresa é a base para a segurança e a confiabilidade dos seus produtos. Da inspeção de fornecedores à certificação da matéria-prima, cada etapa é documentada em um Data Book, um documento completo que serve como prova da conformidade do equipamento em auditorias.
“Essa atenção aos detalhes é o que diferencia uma empresa que oferece um simples produto de uma que entrega uma solução. A proteção de seus profissionais, de seu patrimônio e a continuidade de sua operação são os pilares de uma gestão de sucesso. O controle sobre os materiais, a tecnologia e a certificação dos equipamentos são a base para a segurança no trabalho”, comenta Fernando dos Santos Barbosa, Diretor Comercial da Kroma.
ONDE A SEGURANÇA É MAIS CRÍTICA
A necessidade de equipamentos à prova de explosão é evidente em diversos setores da indústria. Nesses ambientes, a prevenção de acidentes é uma prioridade. O uso de soluções específicas se torna uma obrigação.
“Com experiência em diversos setores, como farmacêutica, cosmética, alimentícia, biotecnológica e química, a Kroma tem o know-how necessário para propor e desenvolver soluções industriais que atendem às mais altas exigências. Nossos equipamentos industriais, como agitadores, reatores e tanques, são projetados para operar com total segurança em áreas classificadas, garantindo que o processo industrial seja eficiente e livre de riscos”, garante Barbosa.
A segurança em plantas fabris deve ser um compromisso de todos os envolvidos em cadeias de produção. A tecnologia e a certificação são ferramentas poderosas para garantir que a indústria opere em seu potencial máximo, sem descuidar da proteção para os profissionais e para os ativos.
"Nossos equipamentos são projetados para atuar como uma barreira de proteção em ambientes de risco, garantindo que a tecnologia e a segurança trabalhem juntas para a confiabilidade da operação. Para nós, a segurança não é um extra, é a base de toda a engenharia", afirma o Diretor Comercial da Kroma, reforçando que a prevenção é um dos pilares para o sucesso nas fábricas.